

Tính chất vật lý và tính chất hóa học của nhôm: Hướng dẫn kỹ thuật thực hành
Khi một kỹ sư thiết kế chỉ định cấu hình nhôm cho cabin thang máy, tản nhiệt hoặc khung tắm, quyết định hiếm khi chỉ dựa vào một con số. Nó dựa trên sự kết hợp của các đặc tính vật lý và hóa học, khi kết hợp lại với nhau, sẽ phân biệt nhôm với thép, đồng và nhựa. Mật độ của kim loại là 2,7 g/cm³ bằng khoảng 1/3 mật độ của thép. Độ dẫn nhiệt của nó đạt khoảng 237 W/(m·K). Và bề mặt của nó tạo ra một lớp oxit tự phục hồi nhằm ngăn chặn sự ăn mòn trước khi nó có thể lan rộng. Ba sự thật này giải thích tại sao nhôm ép đùn xuất hiện trong trục thang máy, tản nhiệt, đồ dùng nhà bếp, ổ cắm điện và hàng nghìn sản phẩm kỹ thuật khác.
Tính chất vật lý của nhôm
Tính chất vật lý mô tả các đặc tính có thể được quan sát hoặc đo lường mà không làm thay đổi đặc tính hóa học của kim loại. Đối với công việc kỹ thuật, các đặc tính liên quan nhất của nhôm là mật độ, điểm nóng chảy, độ dẫn nhiệt và điện, độ phản xạ và hành vi từ tính.
Mật độ và tỷ lệ sức mạnh trên trọng lượng
Nhôm nguyên chất có mật độ 2,7 g/cm³ ở 20 °C, do đó một mét khối kim loại rắn nặng khoảng 2.700 kg. Để so sánh, thép carbon nặng khoảng 7.850 kg/m3. Lợi thế về trọng lượng này thúc đẩy hầu hết các quyết định lựa chọn nhôm. Bởi vì nhôm nguyên chất ở dạng ủ có độ bền kéo chỉ khoảng 90 MPa nên nó hầu như luôn được hợp kim với magie, silicon, đồng hoặc kẽm. Cấu hình 6061-T6 đạt khoảng 310 MPa và một số hợp kim dòng 7xxx vượt quá 550 MPa. Kết quả thực tế là tỷ lệ cường độ trên trọng lượng thường tốt hơn thép kết cấu từ hai đến ba lần.
Độ dẫn nhiệt và điện
Nhôm dẫn nhiệt ở mức khoảng 237 W/(m·K) ở nhiệt độ phòng, so với khoảng 401 W/(m·K) của đồng. Tuy nhiên, xét về khối lượng thì nhôm là chất dẫn điện tốt hơn, đó là lý do tại sao bộ tản nhiệt, lõi tản nhiệt và cấu hình bộ sưởi hầu như luôn được làm từ nhôm. Bộ tản nhiệt bằng nhôm cần nhiều diện tích mặt cắt hơn so với bộ tản nhiệt bằng đồng tương đương, nhưng nó nặng hơn và thường có giá thành thấp hơn, miễn là gói có thể chứa được khối lượng lớn hơn. Về mặt điện, nhôm mang lại khoảng 62% độ dẫn điện của đồng trên thang đo IACS. Điều đó làm cho nó trở thành sự lựa chọn thiết thực cho thanh cái, đường dây truyền tải trên cao và cáp khổ lớn nơi trọng lượng và chi phí là những hạn chế chính.
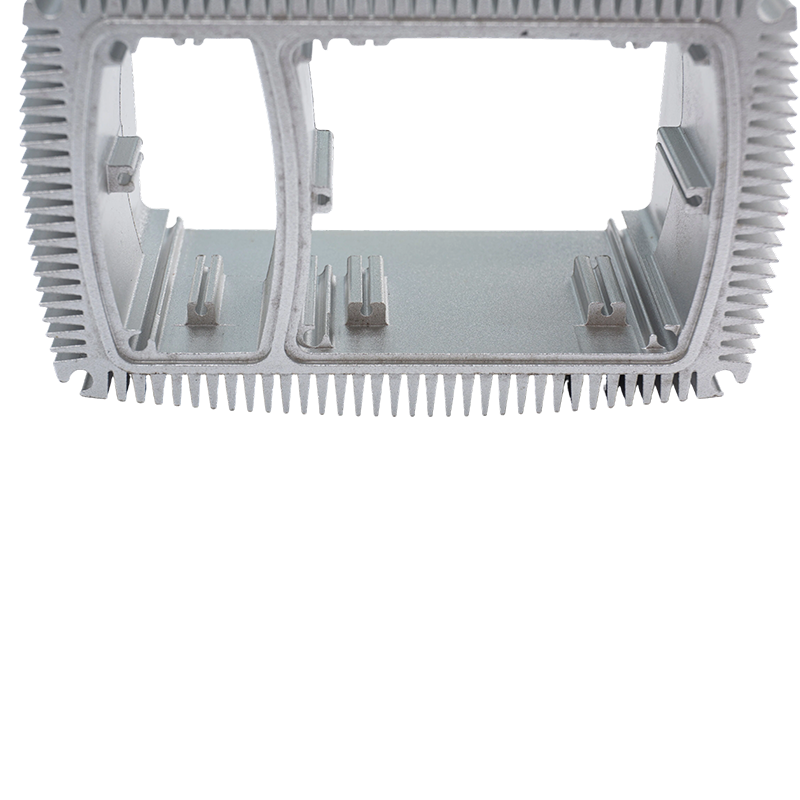 Hồ sơ đùn tản nhiệt bằng nhôm Anodized 6063/6061 Các cấu hình tản nhiệt được ép đùn chính xác này giúp quản lý nhiệt hiệu quả cho các thiết bị điện tử, với bề mặt được anot hóa giúp cải thiện khả năng chống ăn mòn và độ phát xạ đồng thời hỗ trợ các hình dạng và mật độ vây tùy chỉnh. Xem sản phẩm →
Điểm nóng chảy, cấu trúc tinh thể và hành vi từ tính
Nhôm nóng chảy ở 660°C và sôi ở nhiệt độ khoảng 2.470°C. Cấu trúc tinh thể lập phương tập trung vào mặt của nó vẫn ổn định từ nhiệt độ đông lạnh cho đến điểm nóng chảy, đó là lý do tại sao nhôm không trở nên giòn ở nhiệt độ thấp như thép cacbon. Cấu trúc tương tự mang lại cho kim loại độ dẻo cao, thích hợp cho việc ép đùn, cán và kéo sâu. Nhôm không có từ tính, một đặc tính quan trọng đối với vỏ điện tử, vỏ thiết bị và bất kỳ bộ phận nào gần từ trường nhạy cảm.
Độ phản xạ và giãn nở nhiệt
Nhôm được đánh bóng phản chiếu hơn 90% ánh sáng khả kiến và một phần lớn bức xạ hồng ngoại. Đó là lý do tại sao nó được sử dụng trong các tấm phản xạ ánh sáng, bộ tập trung năng lượng mặt trời và tấm cách nhiệt. Hệ số giãn nở nhiệt của kim loại là khoảng 23,1 µm/(m·K), gần gấp đôi hệ số giãn nở nhiệt của thép. Các nhà thiết kế phải cho phép sự khác biệt này khi các cấu hình nhôm được lắp ráp bằng ốc vít bằng thép hoặc nhúng vào bê tông.
| Tài sản | Giá trị điển hình | Ý nghĩa thiết kế |
|---|---|---|
| Mật độ | 2,7 g/cm³ | Khoảng một phần ba trọng lượng của thép |
| điểm nóng chảy | 660°C | Xác định giới hạn nhiệt độ trên cho các bộ phận kết cấu |
| Độ dẫn nhiệt | 237 W/(m·K) | Hỗ trợ tản nhiệt hiệu quả |
| Độ dẫn điện | 37,7 MS/m (62% IACS) | Hữu ích cho dây dẫn ở trọng lượng giảm |
| Hệ số giãn nở nhiệt | 23,1 µm/(m·K) | Nhu cầu cho phép trong các tổ hợp kim loại hỗn hợp |
| Cấu trúc tinh thể | Hình lập phương tâm mặt | Cung cấp độ dẻo và ổn định nhiệt độ thấp |
| Hành vi từ tính | Không có từ tính | Thích hợp cho môi trường điện tử và y tế |
Tính chất hóa học của nhôm
Tính chất hóa học mô tả cách nhôm phản ứng với các chất khác. Điều quan trọng nhất là ái lực của nó với oxy. Khi nhôm tươi tiếp xúc với không khí, nó ngay lập tức tạo thành một lớp oxit nhôm liên tục, Al. 2 O 3 , chỉ dày từ 2 đến 4 nanomet. Không giống như oxit sắt, bong ra và để lộ kim loại tươi, oxit nhôm bám chặt và bịt kín bề mặt. Lớp thụ động này là lý do nhôm không bị rỉ sét và có thể tồn tại hàng thập kỷ tiếp xúc với khí quyển.
Hành vi lưỡng tính
Nhôm và oxit của nó là chất lưỡng tính, nghĩa là chúng phản ứng với cả axit mạnh và bazơ mạnh. Kim loại hòa tan trong axit clohydric để tạo ra nhôm clorua và khí hydro, đồng thời nó cũng hòa tan trong natri hydroxit để tạo thành natri aluminat và khí hydro. Đối với các nhà sản xuất và người dùng cuối, điều này gây ra những hậu quả thực tế: chất tẩy rửa có tính kiềm mạnh có thể ăn mòn bề mặt nhôm, vì vậy chất tẩy rửa phải phù hợp với loại hoàn thiện.
Chống ăn mòn và môi trường dịch vụ
Lớp oxit tự nhiên mang lại khả năng chống ăn mòn tuyệt vời trong điều kiện trung tính và axit nhẹ. Tuy nhiên, các ion clorua có thể phá vỡ màng oxit cục bộ, gây ra vết rỗ trong môi trường biển hoặc muối khử băng. Đối với việc tiếp xúc với vùng ven biển và công nghiệp, các chuyên gia chọn hợp kim có hàm lượng magiê cao hơn, chẳng hạn như 5083 hoặc thêm các lớp hoàn thiện bảo vệ như anodizing và lớp phủ PVDF.
Trạng thái oxy hóa và hóa học của Anodizing
Nhôm hầu như luôn xuất hiện ở trạng thái oxi hóa thứ 3 trong các hợp chất của nó. Oxit nhôm (Al 2 O 3 ), nhôm hydroxit (Al(OH) 3 ) và nhôm sunfat (Al 2 (VẬY 4 ) 3 ) là các dạng phổ biến. Liên kết Al-O cực kỳ mạnh, với năng lượng liên kết gần 512 kJ/mol, điều này giải thích tại sao lớp oxit vừa ổn định vừa có tính bảo vệ. Anodizing sử dụng chất hóa học này một cách có chủ ý: dòng điện điện buộc lớp oxit phát triển từ vài nanomet đến 10-25 micromet trở lên. Lớp phủ dày hơn giúp cải thiện độ cứng, khả năng chống mài mòn và khả năng chống ăn mòn, đồng thời nó có thể chấp nhận thuốc nhuộm để hoàn thiện trang trí.
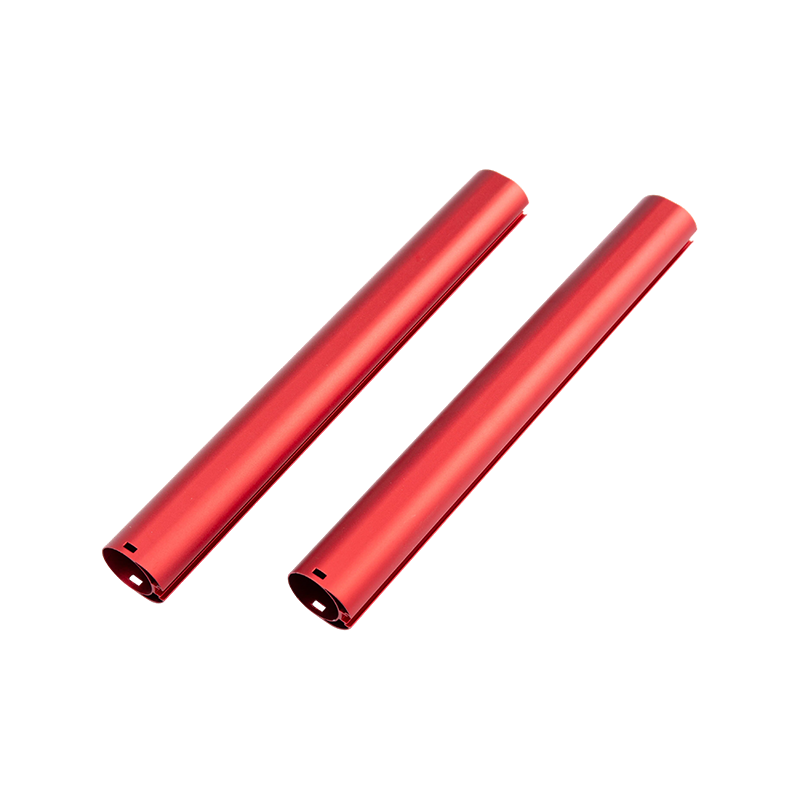
 Hồ sơ đùn nhôm Anodized tùy chỉnh với các tùy chọn màu sắc Nhà cung cấp này cung cấp các cấu hình nhôm anod hóa với nhiều màu sắc và độ dày anodizing, với dịch vụ gia công CNC và cắt chiều dài tùy chỉnh, giúp nó phù hợp với nhiều ứng dụng kiến trúc và công nghiệp khác nhau. Xem sản phẩm →
Những đặc tính này có ý nghĩa gì đối với sản xuất
Các tính chất vật lý và hóa học xác định lộ trình sản xuất các thành phần nhôm. Độ dẻo và cấu trúc hình khối ổn định tập trung vào mặt giúp cho việc ép đùn trở nên thực tế ở nhiệt độ phôi trong khoảng 350 °C đến 500 °C. Trong quá trình ép đùn, kim loại được ép qua khuôn và đặc tính dòng chảy đồng đều của nó cho phép tạo ra các phần rỗng phức tạp, tản nhiệt nhiều cánh và biên dạng chính xác cho cửa thang máy. Tất cả hình dạng biên dạng, độ dày thành và lựa chọn hợp kim đều phải phù hợp, như được mô tả trong phần này hướng dẫn thiết kế đùn nhôm .
Lựa chọn hợp kim là quyết định đầu tiên của một nhà thiết kế. Đối với các mặt cắt kiến trúc, hợp kim 6063 có khả năng chống ăn mòn tốt và bề mặt nhẵn để anodizing. Đối với tải trọng cơ học cao hơn, 6061 mang lại độ bền cao hơn với lớp hoàn thiện kém tinh tế hơn một chút. Để tản nhiệt, độ dẫn nhiệt quan trọng hơn độ bền và hợp kim có độ tinh khiết cao hơn sẽ dẫn điện tốt hơn nhưng giá thành cao hơn. Đối với các ứng dụng trục và cabin thang máy, nơi trọng lượng, an toàn cháy nổ và khả năng chống ăn mòn đều là vấn đề quan trọng, các nhà sản xuất sử dụng hợp kim và phương pháp xử lý bề mặt được chọn lọc để có tuổi thọ sử dụng lâu dài bên trong.
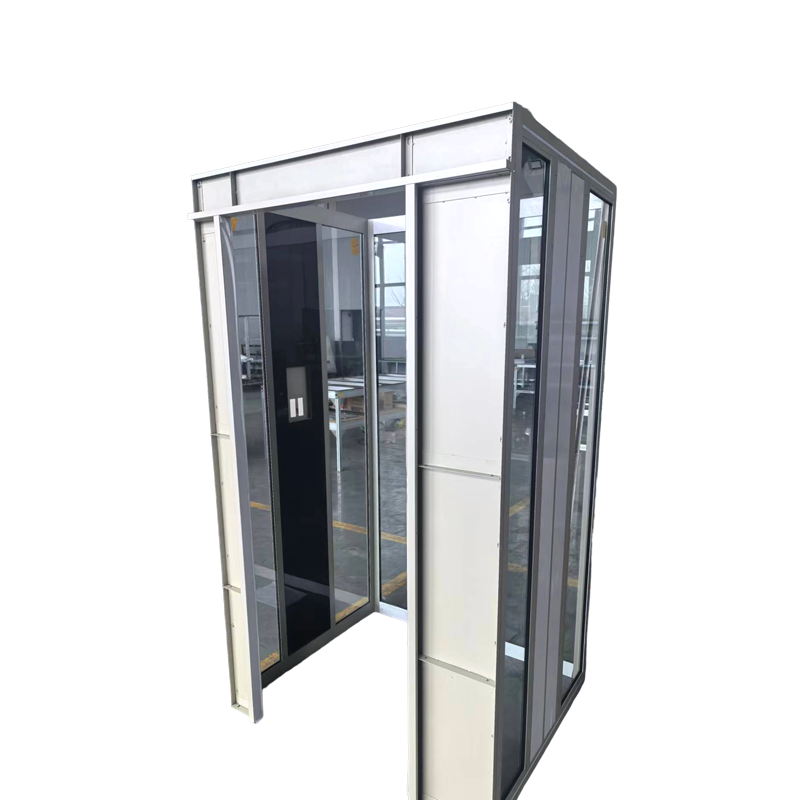
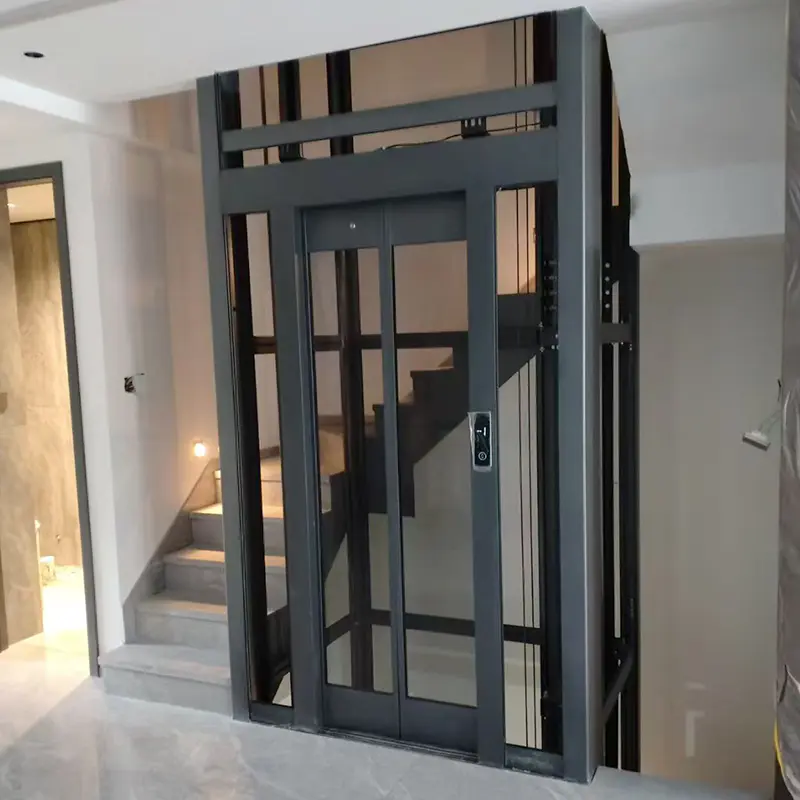
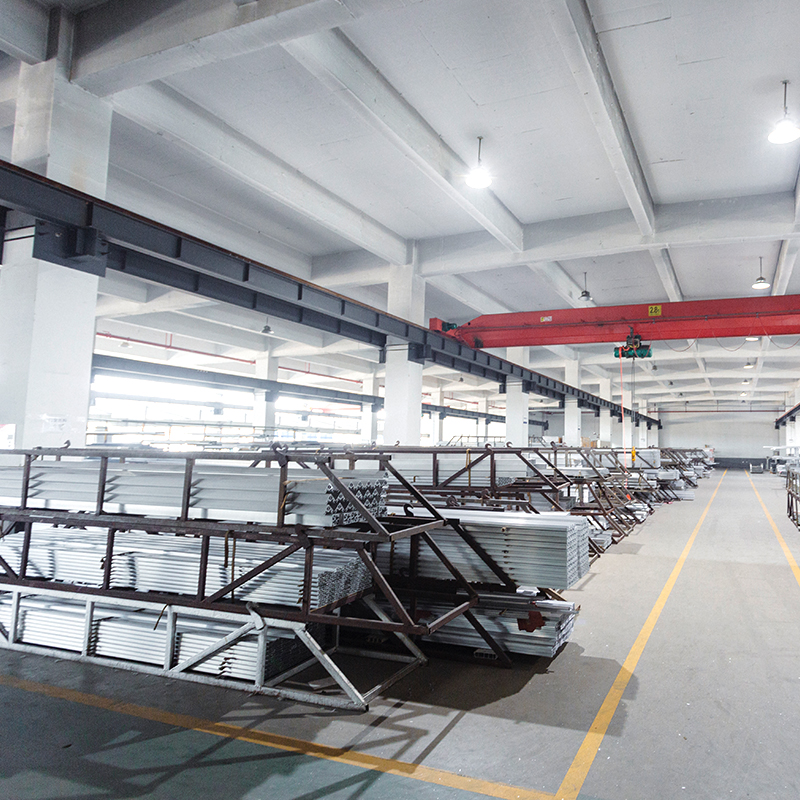 Hồ sơ thang máy nhôm nhẹ 6000-Series Được thiết kế cho khung và tấm thang máy, các cấu hình chống ăn mòn này giúp giảm trọng lượng ô tô và hỗ trợ lắp đặt hiệu quả, với khả năng ép đùn chính xác đảm bảo kích thước nhất quán để lắp ráp tiêu chuẩn. Xem sản phẩm →
Xử lý bề mặt là quyết định thứ hai. Anodizing tạo ra lớp phủ oxit cứng, có màu hoặc trong suốt. Sơn tĩnh điện bổ sung thêm lớp polymer dày hơn cho môi trường có lưu lượng giao thông cao. Lớp phủ PVDF mang lại khả năng chống chịu thời tiết cao nhất cho lớp ốp bên ngoài. Các cấu hình nhôm hoàn thiện bằng gỗ mang lại vẻ ngoài của gỗ với sự ổn định về kích thước của nhôm.
Những cân nhắc thực tế khi tìm nguồn cung ứng nhôm định hình
Khoảng cách giữa bảng thuộc tính và thành phần được phân phối được lấp đầy bằng điều khiển quy trình. Khi bạn mua nhôm ép đùn, các tính chất vật lý và hóa học cuối cùng phụ thuộc vào thành phần hợp kim, xử lý nhiệt và hoàn thiện bề mặt. Giấy chứng nhận của nhà máy phải nêu rõ hợp kim và tính khí. Dung sai kích thước phải tuân theo các tiêu chuẩn như EN 755 hoặc GB/T 5237. Lớp hoàn thiện bề mặt phải phù hợp với môi trường sử dụng.
Những chi tiết này không phải là giấy tờ. Cấu hình trục thang máy không đúng cách có thể bị biến dạng dưới tải trọng liên tục. Cấu hình tản nhiệt có quá nhiều tạp chất sắt có thể nóng hơn đáng kể. Cấu hình anodized không được niêm phong đúng cách có thể mất khả năng chống ăn mòn trong vòng vài tháng. Người mua xác minh các biến này sẽ nhận được các thành phần hoạt động như dự đoán của bảng dữ liệu.
Làm việc với người có kinh nghiệm nhà sản xuất hồ sơ nhôm là cách trực tiếp nhất để thu hẹp khoảng cách giữa lý thuyết và thực hành. Một nhà cung cấp vận hành dây chuyền ép đùn, bể anodizing và trung tâm gia công CNC của riêng mình sẽ kiểm soát toàn bộ chuỗi quy trình. Khi bạn xem xét một nhà cung cấp tiềm năng, hãy yêu cầu hồ sơ truy xuất nguồn gốc hợp kim, các thông số xử lý bề mặt và chứng nhận chất lượng. Những yếu tố này, không chỉ riêng bảng thuộc tính, xác định liệu các tính chất vật lý và hóa học của nhôm có tồn tại trong suốt hành trình từ bảng dữ liệu đến bộ phận được giao hay không.
Nhôm có được vị trí trong kỹ thuật nhờ sự kết hợp chứ không phải bất kỳ giá trị đơn lẻ nào. Mật độ thấp và độ dẫn điện cao, trọng lượng địa chỉ và quản lý nhiệt. Lớp oxit tự phục hồi và tính chất hóa học lưỡng tính quyết định cách thức hoạt động của kim loại trong môi trường thực tế. Cùng với nhau, các đặc tính vật lý và hóa học này giải thích tại sao các cấu hình nhôm ép đùn, anod hóa và thành phẩm tiếp tục thay thế các vật liệu nặng hơn trong thang máy, hệ thống quản lý nhiệt, thiết bị và sản phẩm xây dựng.
Bài trước
Hướng dẫn sử dụng vật liệu khung cửa sổ nhôm: Hợp kim, độ dày của tường, lớp hoàn thiện và khả năng cách nhiệt
Bài tiếp theo
Khung nhôm cho tấm pin mặt trời: Hướng dẫn về hợp kim, hoàn thiện, dung sai và tìm nguồn cung ứng
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

