

Đùn nhôm CNC: Hướng dẫn quy trình, chi phí và gia công
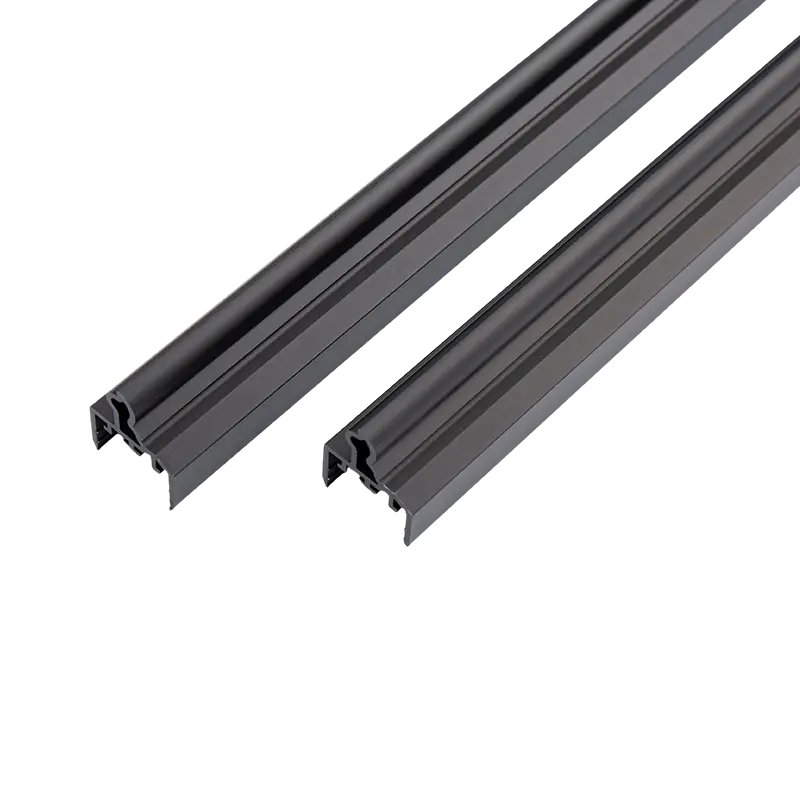
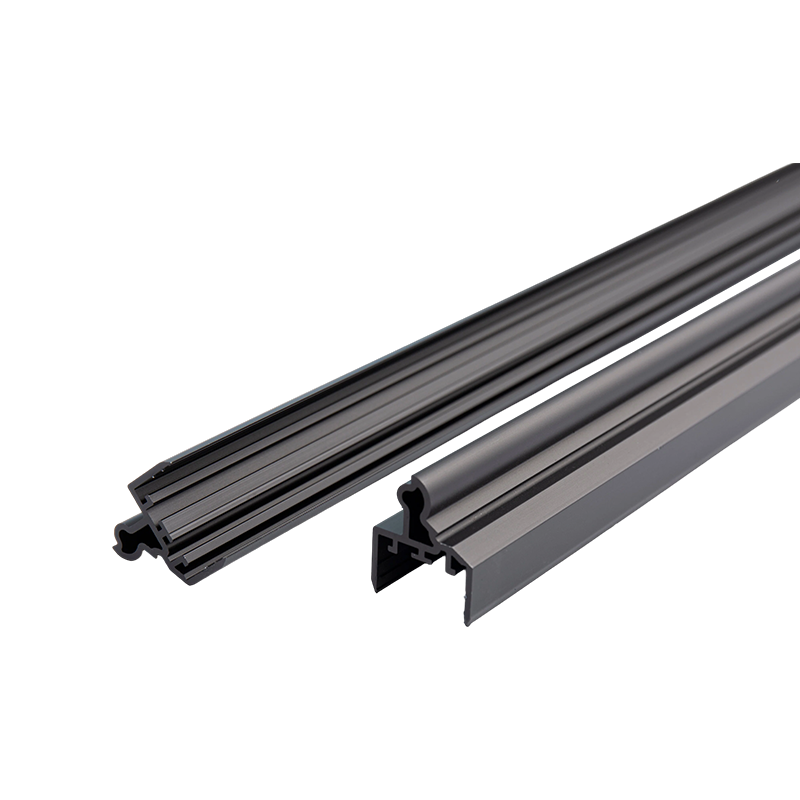
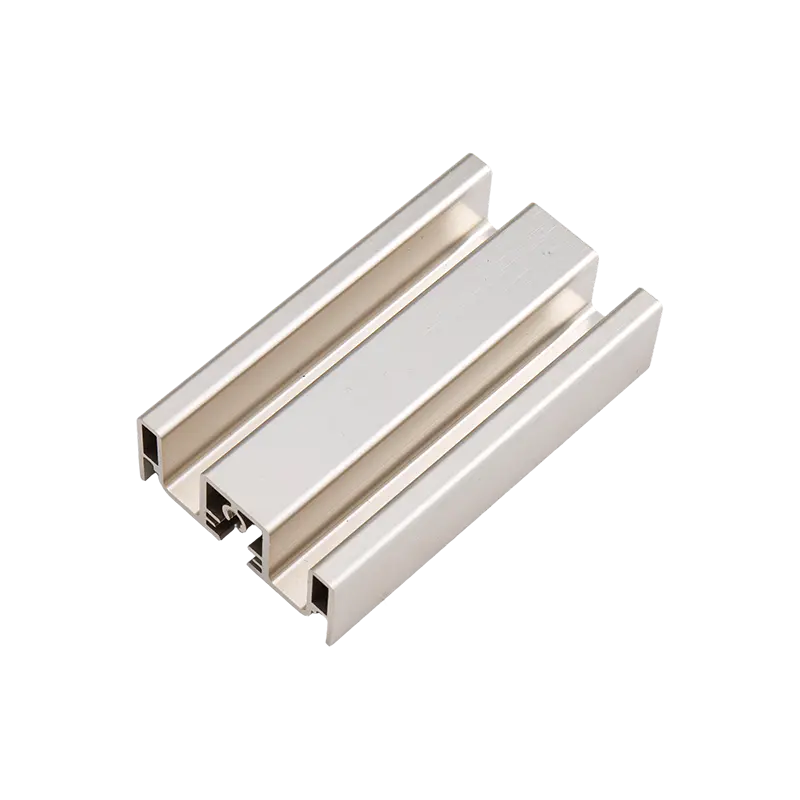
Đùn nhôm CNC là một lộ trình sản xuất kết hợp: phôi nhôm trước tiên được đẩy qua khuôn thép để tạo thành biên dạng gần như hình lưới và sau đó gia công CNC bổ sung các tính năng chính xác - lỗ cắt theo chiều dài, lỗ khoan và taro, túi phay, khe và bản khắc. Bước ép đùn mang lại hình học chi phí thấp dọc theo chiều dài của bộ phận, trong khi bước CNC cung cấp độ chính xác đặc trưng xuống tới ±0,05 mm mà chỉ một khuôn không thể tạo ra.
Đối với các bộ phận có mặt cắt ngang không đổi với khối lượng khoảng 100–10.000 đơn vị, sự kết hợp này thường cắt giảm chi phí bộ phận từ 40–70% so với phay toàn bộ bộ phận từ phôi rắn , bởi vì 85–95% vật liệu sẽ ở dạng hoàn thiện thay vì được gia công thành chip. Hướng dẫn này bao gồm quy trình sản xuất, các hoạt động CNC được sử dụng trên các biên dạng ép đùn, lựa chọn hợp kim và dung sai cũng như các quy tắc thiết kế giúp gia công thứ cấp luôn rẻ.
Từ phôi đến phần hoàn thiện: Quy trình sản xuất
Một bộ phận ép đùn được gia công bằng CNC sẽ di chuyển qua máy ép đùn trước tiên và sau đó đến trung tâm gia công. Trình tự rất quan trọng vì việc xử lý nhiệt và làm thẳng phải diễn ra trước khi gia công chính xác và quá trình hoàn thiện thường diễn ra sau:
- Chế tạo khuôn - khuôn thép công cụ H13 được gia công và xử lý nhiệt, thường có giá thành 800–3.000 USD và kéo dài hơn 100 tấn sản xuất.
- Đùn - phôi được nung nóng đến 420–480°C và được ép qua khuôn bằng một thanh truyền động thủy lực có lực tác dụng 1.500–15.000 tấn, tạo ra các biên dạng dài tới 6–7 m.
- Lão hóa - hồ sơ được nung đến nhiệt độ: T5 ở khoảng 180°C trong 4–6 giờ hoặc T6 với xử lý dung dịch gần 530°C, sau đó là lão hóa.
- Cắt CNC - cưa hai đầu hoặc bộ định tuyến CNC cắt các cấu hình theo chiều dài ở ±0,1 mm , chặt hơn nhiều so với ±0,5 mm của cưa tay.
- Gia công thứ cấp CNC - Các trung tâm gia công 3 trục hoặc 4 trục khoan, taro, phay và mũi khoan bằng cách sử dụng các thiết bị cố định chuyên dụng để kẹp biên dạng mà không làm biến dạng các bức tường mỏng.
- Làm sạch và chuẩn bị bề mặt - các cạnh bị vỡ và bề mặt được làm sạch để lớp phủ bám dính đồng đều.
- Hoàn thiện - mạ anodizing (5–25 μm) hoặc sơn tĩnh điện (60–120 μm) được áp dụng sau khi gia công để các ren và mặt tiếp xúc luôn ở trạng thái trần, dẫn điện và chính xác về kích thước.
- Kiểm tra - các vị trí lỗ quan trọng và thước đo ren được xác minh bằng CMM hoặc phép đo quang học dựa trên bản vẽ.
Các hoạt động CNC thường được thực hiện trên các cấu hình ép đùn
Đùn xác định mặt cắt ngang của hồ sơ; Gia công CNC xác định mọi thứ khiến nó trở thành một bộ phận có thể sử dụng được. Các hoạt động thứ cấp phổ biến nhất bao gồm:
- Cắt theo chiều dài — Máy cưa hoặc bộ định tuyến CNC có chiều dài ± 0,1 mm và tạo ra các đầu vuông, sạch sẽ sẵn sàng để lắp ráp.
- Khoan và khai thác - từ ren M3 đến ren M12 để lắp ráp; độ sâu ren ít nhất là 1,5× đường kính bu lông là mức tối thiểu đáng tin cậy trong 6061-T6.
- Phay túi và rãnh — các túi nông dành cho PCB, màn hình hiển thị hoặc đai ốc chữ T, thường sâu 1–3 mm với bán kính góc khớp với dao phay ngón (R1–R3 mm).
- Đếm và khoét - các hốc để vít có đầu ổ cắm hoặc vít đầu phẳng nằm ngang bằng với bề mặt định hình.
- Gia công cuối - cắt mặt, khía khía hoặc cắt góc cho các mối nối khung được hàn hoặc bắt vít.
- Khắc và đánh dấu - số bộ phận, logo hoặc dấu tỷ lệ được cắt sâu 0,1–0,3 mm, thường được phủ sơn.
Bởi vì hình dạng biên dạng đã được hình thành nên mỗi thao tác này chỉ loại bỏ một vài cm khối vật liệu. Một chu trình gia công thứ cấp điển hình cho một bộ phận có 12 lỗ và 8 lỗ ren mất 2–4 phút , tương đương với khoảng 1,50–4,00 USD chi phí gia công ở mức giá tiêu chuẩn tại xưởng là 40–80 USD mỗi giờ máy.

Đùn CNC so với Gia công CNC hoàn chỉnh từ phôi thép
Câu hỏi tìm nguồn cung ứng trọng tâm là liệu nên gia công toàn bộ bộ phận từ một khối rắn hay ép đùn hình dạng trước. Câu trả lời phụ thuộc gần như hoàn toàn vào tính nhất quán về khối lượng và mặt cắt ngang:
| Tiêu chí | Đùn CNC thứ cấp | CNC đầy đủ từ phôi |
|---|---|---|
| Dụng cụ một lần | 800–3.000 USD (extrusion die) | $100–500 (lịch thi đấu của chương trình) |
| Sử dụng vật liệu | 85–95% | 10–30% |
| Đơn giá @ 1.000 chiếc | $6–12 | $25–45 |
| Chiều dài thực tế tối đa | 6–7 m (có thể vận chuyển bằng xe tải) | 1–2 m (giới hạn bệ máy) |
| Độ chính xác của tính năng | ±0,05 mm trên tính năng CNC | ± 0,01–0,05 mm tổng thể |
| Khối lượng tiết kiệm | 100–10.000 đơn vị | 1–100 đơn vị |
Một ví dụ cụ thể: vỏ điện tử có kích thước 300 × 120 × 50 mm ở 6061-T6, với 20 tính năng gia công, ở mức 1.000 đơn vị. Gia công CNC hoàn chỉnh có giá khoảng 32 USD mỗi bộ phận, tương đương tổng cộng 32.000 USD. Lộ trình ép đùn yêu cầu khuôn 1.200 USD cộng với khoảng 8 USD cho mỗi bộ phận trong gia công biên dạng và phụ — tổng cộng 9.200 USD, tiết kiệm khoảng 70% . Tuy nhiên, dưới khoảng 50–100 đơn vị, chi phí khuôn và số lượng đặt hàng tối thiểu (thường là 300–500 kg mỗi biên dạng) khiến việc gia công phôi trở thành lựa chọn rẻ hơn và nhanh hơn.
Chiến lược lựa chọn và dung sai hợp kim
Không phải máy ép đùn hợp kim nào cũng tốt như nhau. Các hợp kim mềm hơn như 6063 có xu hướng kết dính các dao phay cuối và tạo ra phoi dài, trong khi 6061-T6 bẻ phoi một cách sạch sẽ và giữ ren ren tốt — đó là lý do tại sao nó chiếm ưu thế trong công việc ép đùn được gia công bằng CNC:
| Hợp kim & Nhiệt độ | Khả năng gia công* | Độ bền kéo (MPa) | Tốt nhất cho |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Các bộ phận kết cấu, ren, vỏ |
| 6063-T5 | 70% | 160 | Tản nhiệt, viền, chi tiết trang trí |
| 6082-T6 | 85% | 310 | Công trình kết cấu và vận tải Châu Âu |
| 7075-T6 | 70% | 572 | Hàng không vũ trụ (hiếm khi ép đùn, chi phí cao) |
Dung sai nên được phân chia giữa hình học ép đùn và các tính năng gia công, bởi vì chúng được tạo ra bởi các quy trình khác nhau ở mức chi phí rất khác nhau:
| Loại tính năng | Dung sai tiêu chuẩn |
|---|---|
| Mặt cắt ngang ép đùn (EN 755-9, độ mờ 30 mm) | ± 0,20 mm |
| Mặt cắt ép đùn chính xác (EN 12020-2) | ±0,10mm |
| Cắt CNC theo chiều dài | ±0,10mm |
| Vị trí lỗ CNC | ±0,05 mm |
| Các tính năng CNC chặt chẽ (lỗ khoan, mặt chuẩn) | ±0,01–0,02 mm |
| Độ thẳng sau khi kéo dài | 1–2 mm mỗi mét |
Chỉ áp dụng dung sai chặt chẽ cho các tính năng gia công thực sự ăn khớp với các bộ phận khác ; việc giữ toàn bộ phần được ép đùn ở mức ± 0,05 mm sẽ buộc máy đùn phải phân loại tốn kém hoặc khuôn chính xác mà không đạt được chức năng nào.
Các quy tắc thiết kế giúp gia công thứ cấp luôn rẻ
Mọi tính năng CNC trên máy ép đùn đều tốn thời gian sử dụng máy và các cấu hình có thành mỏng nhạy cảm hơn nhiều với thiết kế xấu so với các khối đặc. Các quy tắc này luôn giảm thời gian chu kỳ và phế liệu:
- Giữ tất cả các tính năng được gia công có thể truy cập được từ ba trục — trên cùng và hai bên — để tránh việc cố định lại hoặc gia công 5 trục tốn kém.
- Cung cấp bán kính góc trong của túi được phay ít nhất là R1–R3 mm để phù hợp với dao phay ngón tiêu chuẩn; các góc bên trong sắc nét yêu cầu EDM hoặc các công cụ nhỏ chạy chậm.
- Duy trì các bức tường của ít nhất 1,2 mm theo các tính năng gia công — thành mỏng hơn bị rung trong quá trình phay và bị biến dạng dưới lực kẹp.
- Đặt các lỗ có đường kính ít nhất là 1,5× đường kính lỗ tính từ mép biên dạng để tránh bị vỡ, đặc biệt là gần các đường hàn khuôn trong biên dạng rỗng.
- Tham chiếu các tính năng CNC từ các mốc gia công (đầu phải đối mặt hoặc miếng đệm được phay), không phải từ các bề mặt được ép đùn có biến thiên ± 0,2 mm.
- Sử dụng các kích thước chốt tiêu chuẩn (M3, M4, M5, M6, M8) để cửa hàng có thể chạy các vòi và dụng cụ tạo hình tiêu chuẩn mà không cần dụng cụ tùy chỉnh.
- Chỉ định dung sai ép đùn tiêu chuẩn (EN 755-9 hoặc ASTM B221) cho tất cả các kích thước không quan trọng trên bản vẽ.
Trình điều khiển chi phí và các ứng dụng điển hình
Một khi khuôn đã tồn tại, ba yếu tố chi phối giá mỗi bộ phận của máy ép đùn được gia công bằng CNC:
- Thời gian chu kỳ CNC - chi phí thứ cấp lớn nhất; ở mức 40–80 USD mỗi giờ máy, việc tăng gấp đôi số lỗ sẽ làm tăng gần gấp đôi chi phí gia công, vì vậy hãy gia cố các ốc vít nếu có thể.
- Khấu hao theo khuôn — một con xúc xắc trị giá 1.500 đô la chỉ cộng thêm 0,30 USD mỗi bộ phận ở 5.000 đơn vị , nhưng $15 mỗi bộ phận ở mức 100 đơn vị, đó là lý do tại sao số lượng lại quan trọng đến vậy.
- hoàn thiện — Anodizing hoặc sơn tĩnh điện làm tăng thêm 10–25% chi phí bộ phận và có thể yêu cầu che phủ các bề mặt gia công, tăng thêm nhân công.
Các bộ phận được hưởng lợi nhiều nhất là dài, hình lăng trụ và được sản xuất theo lô lặp lại: vỏ và khung điện tử, thanh tản nhiệt LED, khung tự động hóa khe chữ T, đường ray mô-đun pin EV, cấu hình lắp đặt năng lượng mặt trời, tấm bên băng tải và đường ray thiết bị y tế. Trong tất cả những điều này, mặt cắt ngang không đổi trong khi các lỗ, rãnh và ren thay đổi từ bộ phận này sang bộ phận khác - chính xác là sự phân công lao động giữa khuôn và máy.
Công thức mặc định thực tế là cấu hình 6061-T6 với dung sai tiêu chuẩn EN 755-9, gia công CNC giới hạn ở các tính năng chức năng và áp dụng anodizing sau khi gia công. Nếu bộ phận của bạn có mặt cắt ngang không đổi và khối lượng hàng năm trên vài trăm đơn vị, hãy yêu cầu cả báo giá CNC đầy đủ và báo giá ép đùn cộng với CNC - sự so sánh hầu như sẽ luôn thiên về tuyến kết hợp, thường là với biên độ rộng.
Bài trước
Đùn nhôm hoàn thiện gỗ: Hướng dẫn bền, thẩm mỹ và ít bảo trì
Bài tiếp theo
Hồ sơ đùn nhôm: Hướng dẫn quy trình, hợp kim và thiết kế
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

