

Màu sắc anodizing nhôm: Tùy chọn, giới hạn và cách chỉ định chúng chính xác
Một giám đốc sản xuất đặt mua 500 mét nhôm định hình bằng đồng đen cho dây chuyền vách tắm. Lần giao hàng đầu tiên phù hợp với mẫu đã được phê duyệt. Lần giao hàng thứ hai, từ cùng một bản vẽ và cùng thông số kỹ thuật danh nghĩa, sẽ nhẹ hơn rõ rệt với độ bóng loang lổ dọc theo các góc. Nhà cung cấp khẳng định cả hai lô đều có độ hoàn thiện giống nhau. Về mặt kỹ thuật, cả hai đều có thể đúng: màu anodizing là kết quả của quá trình điện hóa tương tác với hợp kim, quá trình chuẩn bị bề mặt, độ dày màng, nhiệt độ bể và thuốc nhuộm hoặc chất điện phân được sử dụng để thêm tông màu. Trong điều kiện thực tế, người mua cần biết màu nào có thể lặp lại, màu nào chỉ có thể đạt được trong phạm vi dung sai và màu nào không bao giờ được hứa hẹn trên dây chuyền sản xuất. Bài viết này đặt ra những ranh giới đó để yêu cầu tiếp theo không trở thành cuộc đàm phán.
Anodizing có tác dụng gì với nhôm
Anodizing tạo ra một lớp oxit được kiểm soát trên bề mặt nhôm bằng cách cho dòng điện chạy qua chất điện phân axit, thường là axit sulfuric. Lớp oxit nhôm thu được có độ cứng, chống ăn mòn và ở trạng thái mới hình thành, có độ xốp. Những lỗ chân lông này là chìa khóa cho màu sắc. Các phân tử thuốc nhuộm hoặc muối kim loại có thể được lắng đọng bên trong chúng và bước bịt kín cuối cùng sẽ đóng các lỗ chân lông để khóa màu và khôi phục khả năng chống ăn mòn. Vì lớp oxit là một phần của kim loại chứ không phải là lớp phủ bên trên nên lớp hoàn thiện được anốt hóa không bong tróc hoặc bong tróc như sơn và tông màu anod hóa tối vẫn ổn định khi tiếp xúc với tia cực tím. Cơ chế tương tự giải thích tại sao việc kiểm soát màu sắc lại đòi hỏi khắt khe: bất cứ điều gì thay đổi cấu trúc lỗ chân lông, độ dày màng sơn hoặc phản ứng của hợp kim đều làm thay đổi sắc thái cuối cùng.
Những màu anodizing nhôm nào thực sự có sẵn
Có một bảng màu thực tế nhưng nó hẹp hơn bảng màu sơn. Bảng dưới đây tóm tắt những gì một dòng anodizing điển hình có thể mang lại với độ nhất quán chấp nhận được.
| Phạm vi màu | Độ lặp lại sản xuất | Ứng dụng điển hình |
|---|---|---|
| Đen, đồng đen, xám than chì | Cao | Hồ sơ kiến trúc, tản nhiệt, viền thang máy, khung tắm |
| Giữa đồng, rượu sâm banh, màu xám | Tốt | Hồ sơ cửa sổ và cửa ra vào, tường rèm, thiết bị |
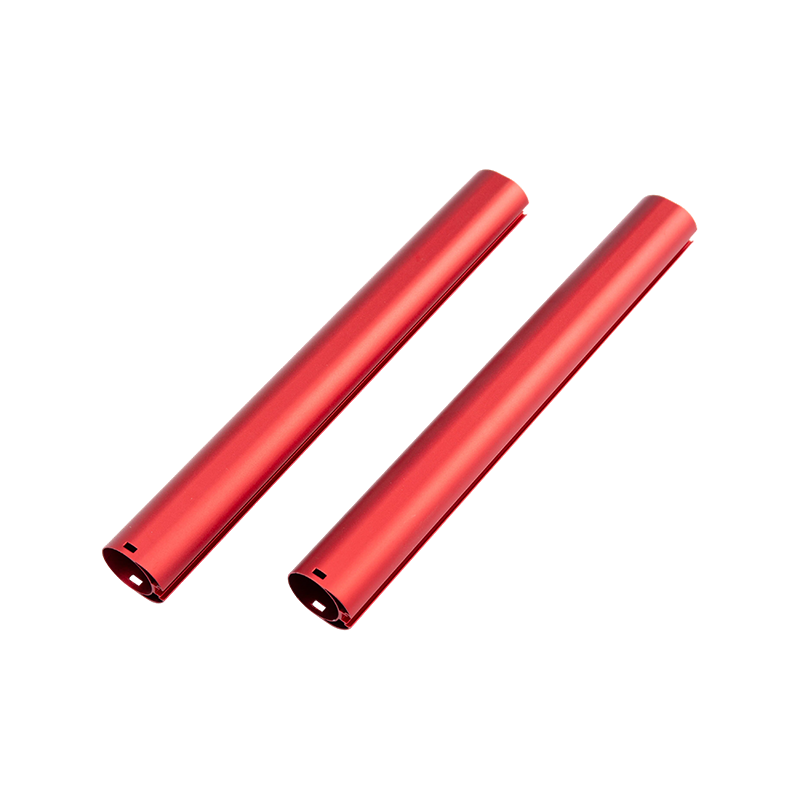
| Xanh, đỏ, xanh, vàng | Trung bình, có sự thay đổi theo đợt | Bộ phận trang trí, sản phẩm tiêu dùng, yếu tố thương hiệu |
| Vàng, tím, cam | Bị giới hạn | Các bộ phận trang trí ngắn hạn, chỉ lấy mẫu |
| Màu trắng thật, phấn nhẹ | Không khả thi trong quá trình anodizing | Thay vào đó hãy sử dụng anodizing trong suốt hoặc bạc, hoặc sơn tĩnh điện |
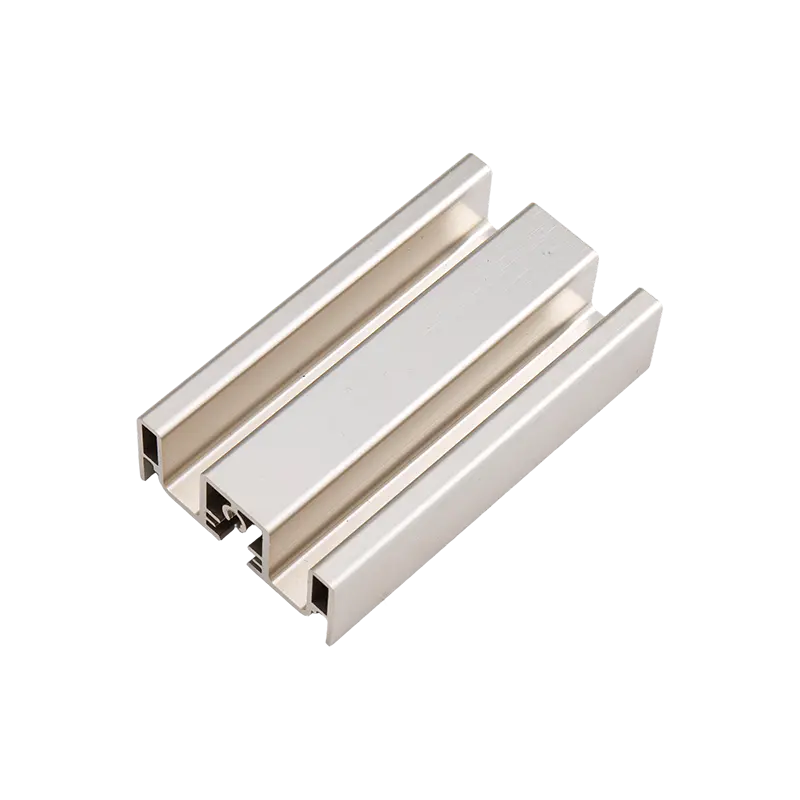
Màu đen và đồng sẫm chiếm ưu thế vì lượng thuốc nhuộm hoặc chất điện phân đủ nặng để che đi những thay đổi nhỏ về độ dày màng. Màu sâm panh, màu xám và màu đồng trung tính hoạt động tốt vì màu điện phân ổn định hơn so với nhuộm hữu cơ. Màu xanh lam, đỏ, xanh lá cây và vàng có thể được sử dụng cho các bộ phận nhỏ hơn và hình học đơn giản, nhưng cùng một màu được làm từ một lô hợp kim khác nhau có thể thay đổi đáng kể. Màu trắng thực sự không thể được tạo ra theo nghĩa là một bề mặt được sơn màu trắng; lựa chọn gần nhất là lớp hoàn thiện anodized trong suốt hoặc bạc để cho tông màu kim loại tự nhiên thể hiện rõ ràng. Đối với các màu pastel nhạt, sơn tĩnh điện thường là yêu cầu trung thực hơn.
Nhôm anodized màu được sản xuất như thế nào
Thuốc nhuộm hữu cơ
Sau khi anod hóa, phần xốp được nhúng vào bể nhuộm và thuốc nhuộm thấm vào các lỗ chân lông. Phương pháp này tạo ra màu xanh lam, đỏ, xanh lá cây, vàng và đen. Nó tiết kiệm chi phí và cho màu sắc tươi sáng, nhưng thuốc nhuộm hữu cơ thay đổi theo nhiệt độ, nồng độ thuốc nhuộm và hóa học bịt kín. Các bộ phận được nhuộm theo cách này phải được bảo vệ khỏi tiếp xúc ngoài trời kéo dài trừ khi chỉ định loại thuốc nhuộm ổn định tia cực tím.
Màu điện phân
Bộ phận này được anod hóa, sau đó được đặt trong chất điện phân thứ hai có chứa muối thiếc, niken hoặc coban. Dòng điện xoay chiều lắng đọng các hạt kim loại ở đáy lỗ rỗng, tạo ra màu đồng, đồng sẫm, đen, màu sâm panh và màu xám. Đây là phương pháp tiêu chuẩn cho các mặt cắt kiến trúc và ngoại thất vì màu sắc được khóa vào cấu trúc oxit và cho thấy độ ổn định tia cực tím tuyệt vời. Phạm vi được giới hạn ở tông màu tối và trung bình, nhưng độ lặp lại là tốt nhất trong ba phương pháp.
Màu tích hợp
Màu sắc được tạo ra trong quá trình anod hóa bằng cách thêm axit hữu cơ vào bể và dựa vào thành phần hợp kim. Nó tạo ra tông màu đồng và xám mà không cần bước nhuộm riêng biệt, nhưng nó nhạy cảm với hóa học hợp kim và ngày nay hiếm khi được sử dụng cho các cấu hình ép đùn vì khó khăn về chi phí và kiểm soát.
Tại sao cùng một thông số kỹ thuật có thể cho ra các màu khác nhau
Thành phần hợp kim
Loại nhôm thay đổi cách lớp oxit phát triển và cách nó chấp nhận màu sắc. Hợp kim 6063 và 6060, loại tiêu chuẩn dành cho ép đùn kiến trúc, được anot hóa đồng đều và là lớp nền an toàn nhất để có màu sắc nhất quán. AA 6061 chứa nhiều magie và silicon hơn nên có thể tạo ra độ sáng khác và tông màu hơi khác. Nếu một tổ hợp kết hợp các cấu hình 6060 và 6061 thì một số biến thể về màu sắc là không thể tránh khỏi. Mối quan hệ giữa lựa chọn hợp kim và trạng thái hoàn thiện được đề cập sâu hơn trong hướng dẫn của chúng tôi về quy trình ép đùn nhôm .
Bề mặt hoàn thiện trước khi anodizing
Lớp hoàn thiện cơ học tiền anot hóa xác định cách ánh sáng phản chiếu khỏi kim loại cơ bản. Cấu hình được ép đùn với các đường khuôn đẹp mang lại vẻ ngoài như sa-tanh có hướng; lớp sơn hoàn thiện mang lại tông màu mờ đồng đều; lớp hoàn thiện được đánh bóng trông sáng hơn và có tính kim loại hơn. Hai phần có thông số anodizing giống hệt nhau nhưng lớp nền khác nhau sẽ không khớp.
Độ dày màng và điều kiện xử lý
Màu tối hơn đòi hỏi màng oxit dày hơn hoặc lượng thuốc nhuộm cao hơn. Nếu bộ anodizer chạy 18 micron trên bộ phận được lấy mẫu ở kích thước 12 micron, màu sẽ đậm hơn và hoạt động bịt kín sẽ khác. Nhiệt độ bể, nồng độ axit, mật độ dòng điện, nồng độ thuốc nhuộm, thời gian dừng và thời gian hàn kín đều làm thay đổi kết quả. Nhà cung cấp có trách nhiệm ghi lại các thông số này cho mỗi lô và kiểm tra mẫu trước khi gửi đơn đặt hàng.
Hình học bộ phận thay đổi màu sắc cuối cùng như thế nào
Các cạnh và góc sắc nét có xu hướng trông nhẹ hơn vì mật độ dòng điện tập trung ở đó và màng oxit phát triển khác nhau. Các hốc, khe và lỗ sâu khó nhuộm đều vì dung dịch nhuộm không thể di chuyển tự do bên trong nên những chỗ lõm vào thường trông nhạt màu hơn. Các biên dạng dài và hẹp cũng có thể làm biến dạng sự phân bố dòng điện bên trong bể anodizing, tạo ra sự khác biệt rõ ràng giữa phần giữa và phần cuối của biên dạng. Đối với người mua, bài học thực tế là đánh giá màu sắc trên một mẫu sản xuất có chiều dài đầy đủ thay vì trên một phiếu giảm giá ngắn và giữ cho mặt cắt đồng nhất nhất có thể khi việc hoàn thiện cũng quan trọng như hình dạng.
Anodizing cứng có giới hạn màu riêng
Anodizing cứng tạo ra một lớp oxit dày hơn nhiều, thường từ 25 đến 75 micron và được chọn để chống mài mòn hơn là vẻ ngoài. Nó được sử dụng trên tản nhiệt, ray dẫn hướng, thân van và các bộ phận chức năng khác. Lớp dày đặc hấp thụ thuốc nhuộm kém và màu sắc tự nhiên của nó dao động từ xám đậm đến ô liu hoặc nâu tùy thuộc vào hợp kim. Màu đen là màu duy nhất có thể được áp dụng với tính nhất quán thực tế; Màu sáng và nhạt không thể thực hiện được vì lớp nền đã tối. Nếu bộ phận của bạn cần khả năng chống mài mòn của lớp oxit dày thì lựa chọn màu sắc an toàn là màu đen hoặc tông màu tối tự nhiên. Một nhà cung cấp có đường dây chuyên dụng, chẳng hạn như của chúng tôi Anodizing cứng của hợp kim nhôm dịch vụ, có thể xác nhận sắc thái dự kiến bằng mẫu dùng thử trước khi bắt đầu sản xuất.
 Dịch vụ Anodizing cứng hợp kim nhôm Mảng Xem sản phẩm →
Cách chỉ định màu anodizing để quá trình sản xuất có thể thực hiện được
Bắt đầu với yêu cầu chức năng thay vì tên màu. Vách tắm đứng đối mặt với hóa chất tẩy rửa cần được hoàn thiện kín, chống ăn mòn; tản nhiệt cần một lớp màng nhất quán hỗ trợ hiệu suất tản nhiệt; đồ trang trí cần có vẻ ngoài mà nhà cung cấp có thể lặp lại. Một khi chức năng đã rõ ràng, việc đặc tả sẽ trở nên đơn giản hơn.
- Xác định màu sắc với một tham chiếu đã được thống nhất. Sử dụng mẫu anod hóa vật lý hoặc chip màu đã được phê duyệt. Số RAL là điểm khởi đầu, nhưng RAL là một hệ thống sơn và nhiều màu RAL không có chất tương đương được anod hóa chính xác.
- Nêu rõ hợp kim và độ hoàn thiện cơ học. Ghi lại loại hợp kim, tình trạng biên dạng và liệu bề mặt sẽ được hoàn thiện khuôn, chải hay đánh bóng.
- Chỉ định loại và độ dày anodizing. Để sử dụng trang trí trong nhà, loại II ở mức 8 đến 12 micron là điển hình; để sử dụng bên ngoài, Loại II ở mức 15 đến 20 micron; đối với các ứng dụng mài mòn, anodizing cứng loại III ở mức 25 đến 50 micron.
- Đặt dung sai dưới dạng so sánh trực quan với mẫu đã được phê duyệt trong điều kiện ánh sáng xác định. Mục tiêu delta-E bằng số rất hữu ích nhưng nó phải được thống nhất với bộ anodizer và được đo trên cùng một hợp kim và lớp hoàn thiện.
- Yêu cầu các mẫu có chiều dài đầy đủ từ dây chuyền sản xuất thực tế, sử dụng cùng các cài đặt hợp kim, khuôn và quy trình sẽ được sử dụng cho đơn đặt hàng số lượng lớn.
- Chọn nhà cung cấp kiểm soát toàn bộ quá trình. Các vấn đề về màu sắc sẽ dễ giải quyết hơn khi quá trình đùn và anodizing diễn ra dưới một mái nhà; đây là cách của chúng tôi hồ sơ đùn nhôm anodized
 Nhà sản xuất, nhà máy sản xuất hồ sơ đùn nhôm anodized Mảng Xem sản phẩm → được sản xuất và tại sao kết quả màu sắc nhất quán theo từng đợt.
Trường hợp nhôm anodized màu được sử dụng
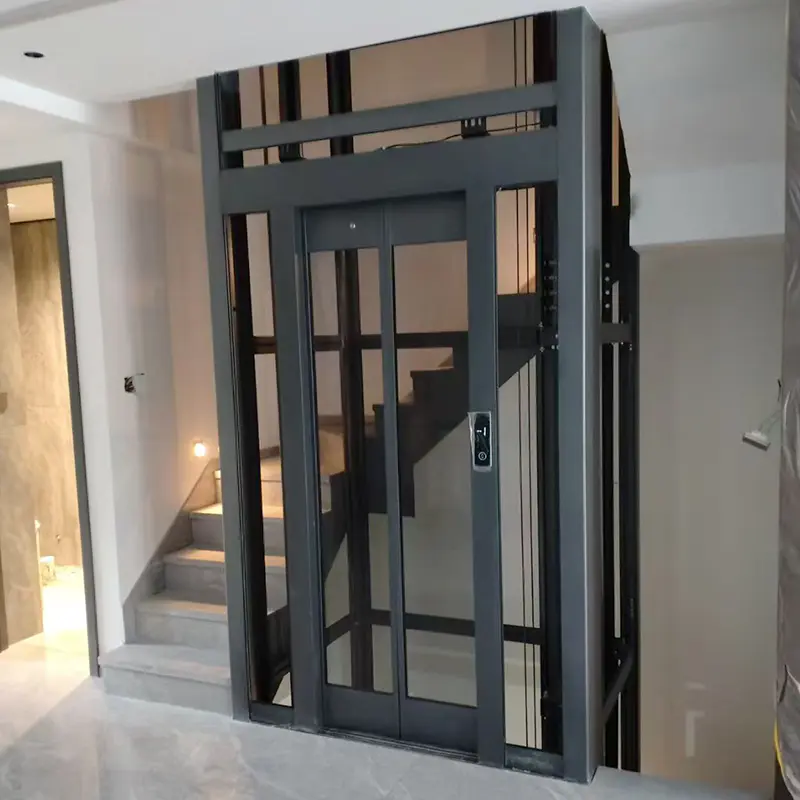
Cấu hình anodized màu xuất hiện ở những nơi mà lớp hoàn thiện phải tồn tại cả khi kiểm tra trực quan và sử dụng vật lý. Vách tắm vòi sen là một ví dụ phổ biến vì cấu hình phải đối mặt với độ ẩm, cặn xà phòng và việc lau chùi nhiều lần; một hồ sơ vách tắm anodized màu chống ăn mòn kết hợp tông màu nhất quán với bề mặt dễ giữ sạch hơn sơn. Tản nhiệt dựa vào lớp anodized để cách điện và phát nhiệt. Nội thất thang máy sử dụng các chi tiết trang trí bằng đồng đen và anodized đen vì chúng chống dấu vân tay và vết trầy xước tốt hơn lớp phủ sáng. Cấu hình đồ dùng nhà bếp sử dụng tông màu sáng và mờ chịu được nhiệt độ cao. Trong mọi trường hợp, màu sắc không chỉ là vật trang trí: lớp anodized là lớp bảo vệ và màu sắc nằm bên trong lớp oxit chứ không phải ở trên nó.
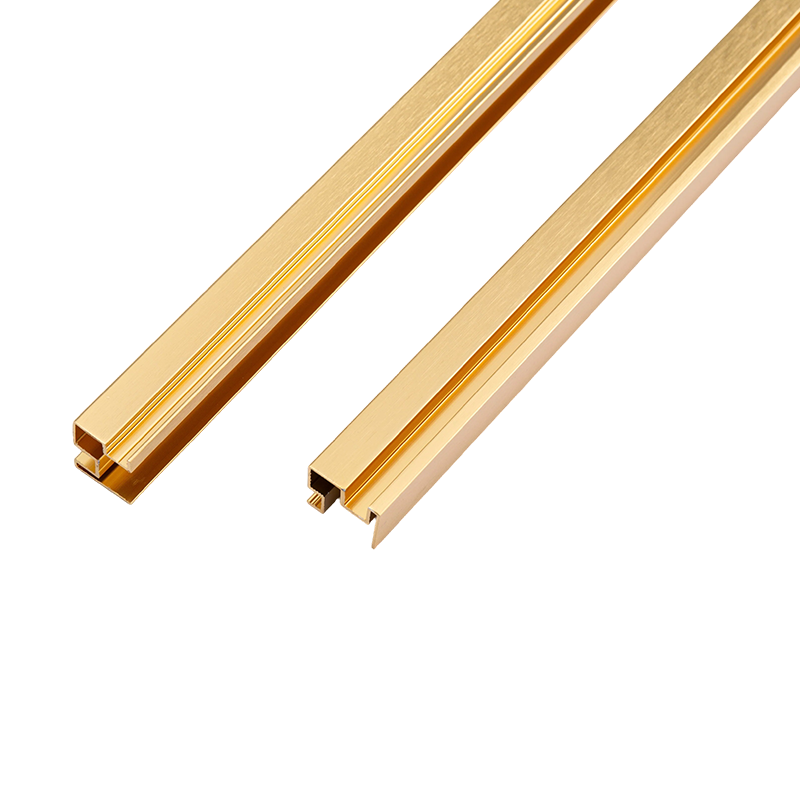 Nhà cung cấp hồ sơ nhôm vách tắm anodized màu chống ăn mòn Mảng Xem sản phẩm →
Nguyên tắc thực tế cho bất kỳ trật tự anodizing nhôm nào là màu sắc phải phù hợp với khả năng xử lý. Màu đồng sẫm, đen, xám và màu sâm panh có thể tin cậy được theo từng đợt hàng. Có thể tạo ra màu sắc tươi sáng nhưng chúng có nguy cơ biến đổi cao hơn và chi phí mẫu cao hơn. Màu trắng và màu phấn thực sự nên được chuyển sang sơn tĩnh điện. Với mẫu tham chiếu phù hợp, hợp kim phù hợp, thông số kỹ thuật về độ dày thực tế và nhà sản xuất hồ sơ nhôm chuyên nghiệp Người vận hành toàn bộ quá trình, bạn có thể nhận được màu bạn muốn và màu tương tự ở đơn hàng tiếp theo. Đó là điểm khác biệt giữa thông số kỹ thuật anodizing khả thi và phỏng đoán.
Bài trước
Hướng dẫn hoàn thiện anodized: Loại quy trình, độ dày lớp phủ và kiểm soát chất lượng
Bài tiếp theo
Độ dẫn nhiệt của nhôm: Dữ liệu hợp kim, Hiệu ứng nhiệt độ và tại sao nó lại quan trọng
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

