

Hướng dẫn hoàn thiện anodized: Loại quy trình, độ dày lớp phủ và kiểm soát chất lượng
Lớp hoàn thiện anodized không phải là một lớp được phủ lên trên nhôm. Đó chính là bề mặt nhôm, được chuyển đổi thành màng oxit dày đặc bằng quá trình điện hóa. Điều này có nghĩa là lớp sơn hoàn thiện không thể bong tróc hoặc bong tróc như sơn. Đối với người mua nhôm định hình, kết quả thực tế là bề mặt có khả năng chống ăn mòn, chống mài mòn và bề ngoài kim loại đồng nhất có thể tồn tại trong nhiều năm.
Quyết định quan trọng khi chỉ định nhôm anodized không chỉ đơn giản là có nên anodize hay không mà là loại anodizing nào phù hợp với trường hợp sử dụng của bạn. Cấu hình trang trí nội thất yêu cầu lớp phủ khác với bộ tản nhiệt có độ mài mòn cao hoặc thành phần cấp hàng hải. Hiểu được những khác biệt này trước khi đặt hàng có thể giúp bạn tránh khỏi việc làm lại tốn kém.
Quá trình Anodizing hoạt động như thế nào
Quá trình anodizing sử dụng một tế bào điện phân. Phần nhôm đóng vai trò là cực dương, trong khi điện cực phản dẫn điện đóng vai trò là cực âm. Cả hai đều được ngâm trong bể điện phân axit, thường là axit sunfuric loãng cho hầu hết các ứng dụng thương mại.
Khi dòng điện một chiều đi qua tế bào, các ion oxy được giải phóng ở bề mặt nhôm và phản ứng với kim loại tạo thành oxit nhôm. Lớp oxit phát triển cả vào trong và ra ngoài so với bề mặt ban đầu. Mô hình tăng trưởng này là điều làm cho quá trình anod hóa về cơ bản khác với mạ hoặc sơn. Lớp phủ không phải là một lớp màng riêng biệt mà là sự biến đổi của chính nhôm.
Cấu trúc oxit bao gồm một lớp rào cản mỏng ở đáy và một lớp xốp dày hơn ở trên. Lớp xốp rất quan trọng vì nó cho phép bề mặt hấp thụ thuốc nhuộm để tạo màu. Sau bước anodizing, các lỗ chân lông được bịt kín bằng nước nóng hoặc niken axetat để khóa màu và cải thiện khả năng chống ăn mòn.
Các thông số của quá trình ảnh hưởng trực tiếp đến lớp phủ cuối cùng. Mật độ dòng điện, nhiệt độ bể và thời gian anod hóa quyết định độ dày và độ cứng của lớp phủ. Lớp phủ loại II 10 micron có thể mất từ 20 đến 30 phút, trong khi lớp phủ anodized cứng 40 đến 50 micron có thể cần vài giờ xử lý.
Các loại hoàn thiện Anodized
Anodizing axit cromic (loại I)
Anodizing axit cromic tạo ra một lớp oxit mỏng, dày đặc thường dày từ 2 đến 5 micron. Nó cung cấp khả năng chống ăn mòn tuyệt vời với sự thay đổi tối thiểu về kích thước bộ phận. Loại I thường được sử dụng cho các bộ phận và bộ phận hàng không vũ trụ có độ chính xác cao yêu cầu dung sai chặt chẽ. Lớp phủ này cũng tạo thành lớp sơn lót tuyệt vời cho lớp sơn tiếp theo.
Anodizing axit sunfuric (loại II)
Anodizing axit sulfuric là lựa chọn mặc định cho hầu hết các cấu hình nhôm thương mại. Nó tạo ra độ dày lớp phủ từ 5 đến 25 micron và mang lại sự cân bằng tốt về khả năng chống ăn mòn, hình thức và chi phí. Bề mặt loại II chấp nhận thuốc nhuộm tốt, điều này khiến nó trở thành con đường ưa thích để hoàn thiện kiến trúc trang trí, nơi cần có màu kim loại nhất quán.
Anodizing cứng (Loại III)
Anodizing cứng được thực hiện ở nhiệt độ bể thấp hơn, thường là xung quanh điểm đóng băng và với mật độ dòng điện cao hơn. Lớp phủ thu được dày từ 25 đến 50 micron, với độ cứng bề mặt thường nằm trong khoảng 300 đến 500 HV. Đối với bối cảnh, lớp phủ loại II tiêu chuẩn thường nằm trong khoảng từ 200 đến 300 HV. Loại III được chỉ định cho các bộ phận có độ mài mòn cao, chẳng hạn như cấu hình tản nhiệt, vỏ máy bơm và rãnh trượt.
 Anodizing cứng cho hợp kim nhôm: Lớp phủ dày, chống mài mòn Anodizing cứng tạo ra lớp oxit 25–100µm với độ cứng 300–600 HV, lý tưởng cho các bộ phận có độ mài mòn cao như tản nhiệt và rãnh trượt. Quá trình này phù hợp với các bộ phận cần độ bền ngoài lớp phủ Loại II tiêu chuẩn. Xem sản phẩm →
Độ dày lớp phủ và thông số hiệu suất
| loại | Độ dày điển hình | Độ cứng bề mặt | Ứng dụng phổ biến |
|---|---|---|---|
| loại I (Chromic) | 2-5 micron | Thấp hơn, không thể đo lường được | Hàng không vũ trụ chính xác, các bộ phận ren |
| loại II (Sulfuric) | 5-25 micron | 200-300 HV | Hồ sơ kiến trúc, trang trí, tổng hợp |
| loại III (Hard) | 25-50 micron | 300-500 HV | Tản nhiệt, biên dạng thang máy, bề mặt mài mòn |
Anodized vs nhôm sơn tĩnh điện
Anodizing và sơn tĩnh điện là hai phương pháp hoàn thiện phổ biến nhất cho cấu hình nhôm, nhưng chúng giải quyết các vấn đề khác nhau. Biết được sự khác biệt sẽ ngăn ngừa được những lỗi đặc điểm kỹ thuật gây tốn kém.
Anodizing chuyển đổi bề mặt kim loại thành oxit. Lớp hoàn thiện là một phần của nhôm nên không thể bong tróc hoặc bong tróc. Nó vẫn giữ được vẻ ngoài kim loại tự nhiên và có khả năng chống phai màu tia cực tím cao. Hạn chế chính là lớp phủ tương đối mỏng so với lớp phủ bột, có nghĩa là nó ít cải thiện khả năng chống va đập.
Sơn tĩnh điện áp dụng một lớp polymer thường dày từ 60 đến 120 micron. Nó cung cấp một bảng màu rộng hơn và có thể che giấu những khuyết điểm trên bề mặt. Tuy nhiên, bề mặt sơn tĩnh điện có thể bị sứt mẻ khi va chạm và lớp polyme có thể bị phai màu hoặc bị phấn hóa theo thời gian dưới ánh nắng gay gắt.
Đối với các cấu trúc kiến trúc ngoài trời, anodizing thường là lựa chọn tốt hơn vì lớp oxit ổn định khi tiếp xúc với tia cực tím và không gặp phải các vấn đề về độ bám dính của lớp phủ. Đối với các bộ phận sẽ được xử lý trong điều kiện khắc nghiệt và cần lớp bảo vệ dày, sơn tĩnh điện vẫn là một lựa chọn hợp lý. Trong thực tế, nhiều nhà sản xuất cung cấp cả hai để bạn có thể kết hợp lớp hoàn thiện với môi trường lắp đặt.
Những điều cần chỉ định khi đặt hàng hồ sơ Anodized
Đặt hàng nhôm định hình anodized không chỉ là chọn mã màu. Một số chi tiết kỹ thuật ảnh hưởng đến kết quả cuối cùng và cần được xác nhận với nhà cung cấp của bạn trước khi sản xuất.
Lựa chọn hợp kim là yếu tố đầu tiên. Hợp kim dòng 6000, đặc biệt là 6063 và 6061, là tiêu chuẩn cho các mặt cắt kiến trúc được anod hóa. Chúng tạo ra một lớp oxit đồng nhất và chấp nhận thuốc nhuộm một cách nhất quán. Các hợp kim có hàm lượng đồng cao hơn như 2024 khó anod hóa hơn và có xu hướng tạo ra lớp phủ sẫm màu hơn, kém đồng đều hơn.
Vấn đề chuẩn bị bề mặt. Các đường đùn và dấu xử lý có thể vẫn còn nhìn thấy được sau khi anodizing trừ khi cấu hình được đánh bóng cơ học hoặc phun cát trước bể anodizing. Nếu cần có lớp hoàn thiện sáng hoặc mờ, hãy nêu rõ điều đó trong thông số kỹ thuật của bạn.
Hình học của biên dạng ép đùn cũng ảnh hưởng đến kết quả. Các góc nhọn bên trong có thể tạo ra dòng điện không đều, dẫn đến sự thay đổi độ dày lớp phủ. Một thiết kế có bán kính phi lê phù hợp và sự chuyển tiếp mượt mà sẽ tạo ra lớp hoàn thiện nhất quán hơn. Để biết thêm về điều này, hãy xem tổng quan của chúng tôi về quy trình ép đùn nhôm và các cân nhắc về hợp kim.
Yêu cầu về màu sắc và niêm phong phải được nêu rõ ràng. Lớp hoàn thiện trong suốt hoặc tự nhiên thể hiện tông màu kim loại, trong khi lớp hoàn thiện nhuộm cần phải được chỉ định bằng số tham chiếu màu. Việc niêm phong thường được thực hiện bằng nước nóng hoặc niken axetat. Lớp phủ kín giúp chống bám bẩn và mang lại khả năng chống ăn mòn tốt hơn. Đối với các bộ phận được anod hóa cứng, việc niêm phong đôi khi được bỏ qua để duy trì độ cứng tối đa, nhưng đây là sự đánh đổi mà bạn nên thảo luận với nhà cung cấp.
Cuối cùng, xác định độ dày lớp phủ. Profile trang trí nội thất thường cần 8 đến 15 micron. Cấu hình kiến trúc bên ngoài phải được chỉ định ở mức 20 đến 25 micron. Các bộ phận chịu mài mòn nặng có thể cần 40 micron trở lên. Những con số này ảnh hưởng trực tiếp đến chi phí và thời gian thực hiện, vì vậy hãy chính xác.
Nơi hoàn thiện Anodized mang lại giá trị cao nhất
Lớp hoàn thiện bằng anodized mang lại lợi ích cao nhất khi cấu hình nhôm phải đối mặt với sự kết hợp của độ ẩm, mài mòn cơ học và tiếp xúc với tia cực tím.
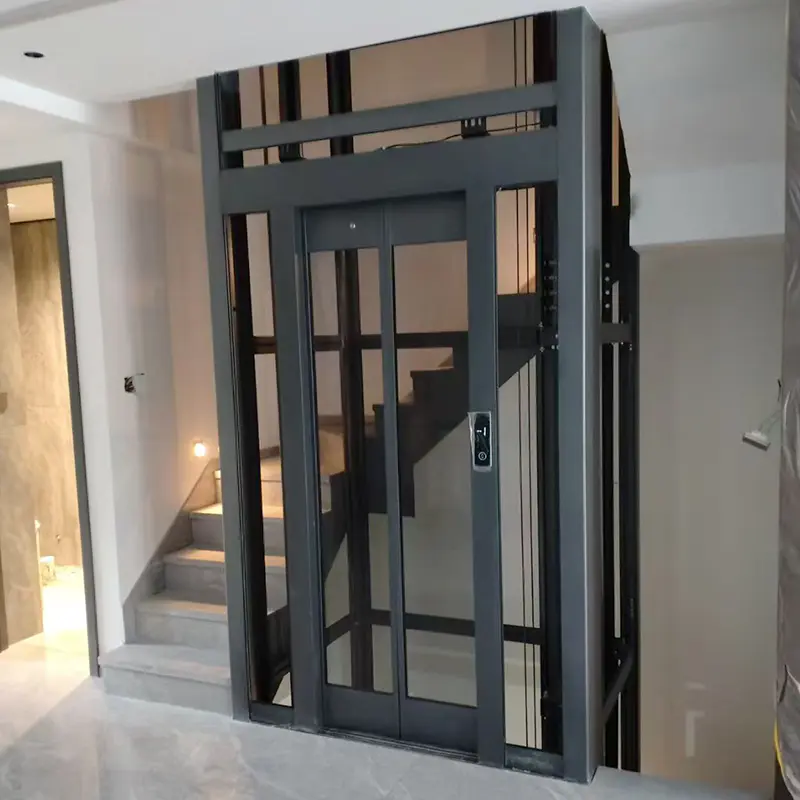
Trong các ứng dụng thang máy, các cấu hình ô tô được anod hóa có độ bền cao được chỉ định vì lớp hoàn thiện chịu được sự tiếp xúc thường xuyên và việc vệ sinh thường xuyên. Lớp anodized ngăn ngừa hiện tượng ố oxit trắng thường xuất hiện trên nhôm chưa qua xử lý trong môi trường ẩm ướt.
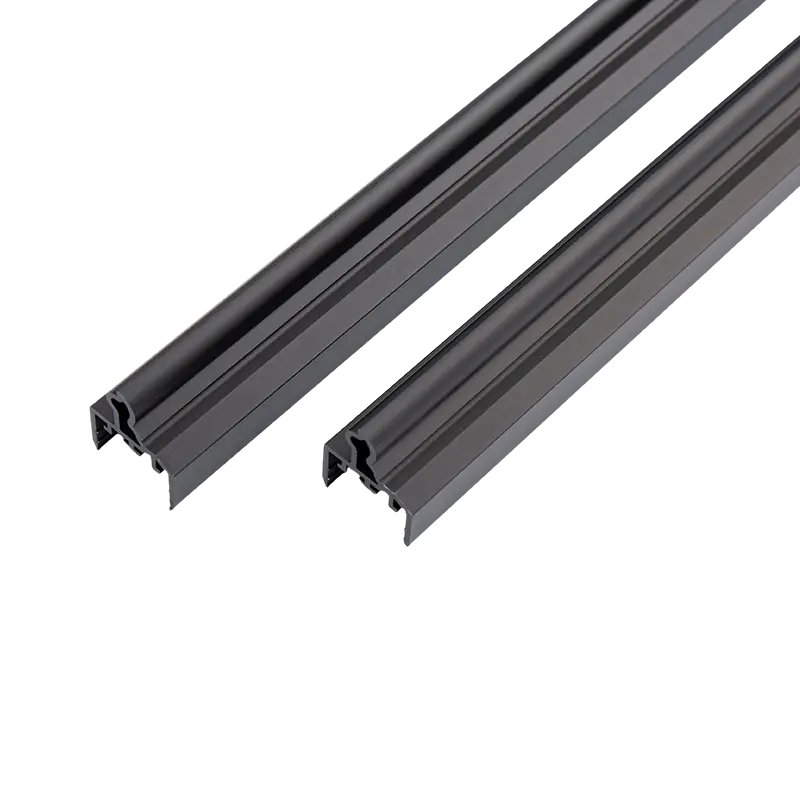
 Cấu hình nhôm Anodized cường độ cao cho ô tô thang máy Được làm từ hợp kim 6063/6061 với nhiệt độ T5, những cấu hình này mang lại độ cứng kết cấu và khả năng chống trầy xước. Lớp hoàn thiện anodized ngăn chặn sự bám bẩn và giảm thiểu việc bảo trì trong môi trường thang máy ẩm ướt, có tần suất sử dụng cao. Xem sản phẩm →
Đối với tản nhiệt, anodizing phục vụ mục đích chức năng. Lớp oxit có tác dụng cách điện, cho phép tản nhiệt tiếp xúc với các linh kiện điện tử mà không cần thêm băng cách điện. Đồng thời, bề mặt anod hóa tỏa nhiệt hiệu quả hơn nhôm trần, cải thiện hiệu suất nhiệt tổng thể.
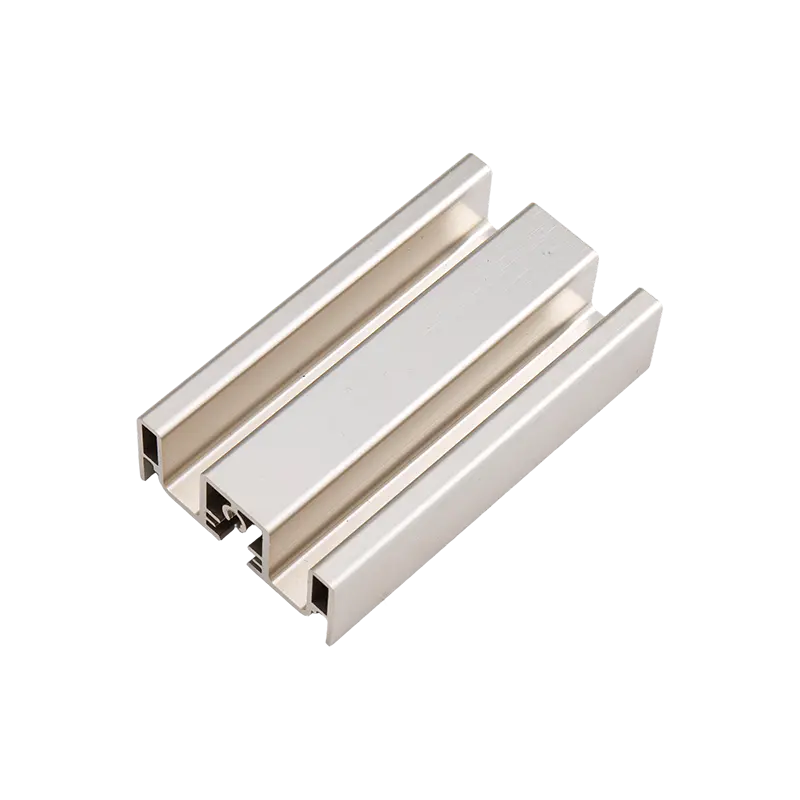
 Nhôm ép đùn Anodized với nhiều màu sắc và hoàn thiện khác nhau Có sẵn các màu bạc, đen, đồng, sâm panh và các màu tùy chỉnh, với độ dày anodizing từ AA10 đến AA25. Thích hợp cho đồ dùng nhà bếp và vách tắm, lớp hoàn thiện bền và dễ lau chùi. Xem sản phẩm →
Cấu hình đồ dùng nhà bếp và vách tắm được hưởng lợi từ quá trình anod hóa theo những cách tương tự. Lớp hoàn thiện dễ dàng làm sạch và không bị ăn mòn sau nhiều lần tiếp xúc với nước, chất tẩy rửa hoặc tiếp xúc với thực phẩm. Cấu hình vòi hoa sen được anot hóa màu giữ được vẻ ngoài nhất quán qua từng năm vì thuốc nhuộm được nhúng vào lớp oxit thay vì nằm trong màng bề mặt.
Đối với đồ dùng nhà bếp, bề mặt anodized mờ, chịu nhiệt độ cao giúp giảm nguy cơ dính thức ăn và đơn giản hóa việc rửa. Những ưu điểm thực tế này là lý do tại sao lớp hoàn thiện anodized là tiêu chuẩn trong các sản phẩm yêu cầu vệ sinh và độ bền.
Bài trước
Cấu trúc nhôm để lắp đặt năng lượng mặt trời: Hướng dẫn thực tế về vật liệu và mẹo lựa chọn
Bài tiếp theo
Màu sắc anodizing nhôm: Tùy chọn, giới hạn và cách chỉ định chúng chính xác
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

