

Cấu hình khung cửa sổ nhôm: Hướng dẫn về hợp kim, độ hoàn thiện và dung sai cho người mua
Người quản lý mua hàng gửi RFQ cho 6.000 mét biên dạng khung cửa sổ: 6063-T5, tường danh nghĩa 1,4 mm, được anot hóa rõ ràng đến 15 micromet, cắt thành chiều dài 6,1 m. Ba dấu ngoặc kép trở lại. Mức chênh lệch là 22% và chỉ có một nhà cung cấp hỏi cửa sổ sẽ được lắp ráp thành gì.
Hãy khắc phục bốn điều trước khi thương lượng: hợp kim và nhiệt độ, độ dày thành tại các điểm chịu tải, dung sai kích thước và hệ thống hoàn thiện. Sau khi khuôn được cắt, việc thay đổi bất kỳ khuôn nào trong số chúng sẽ tốn kém hơn nhiều so với khoảng cách giữa báo giá cao nhất và thấp nhất trên bàn.
Bộ hồ sơ khung cửa sổ thực sự chứa những gì
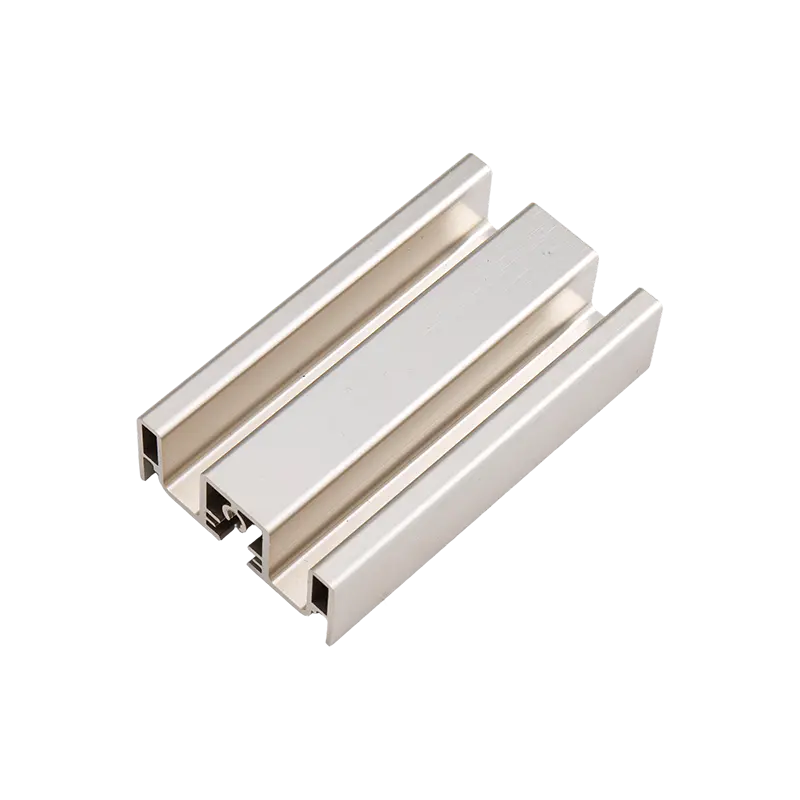
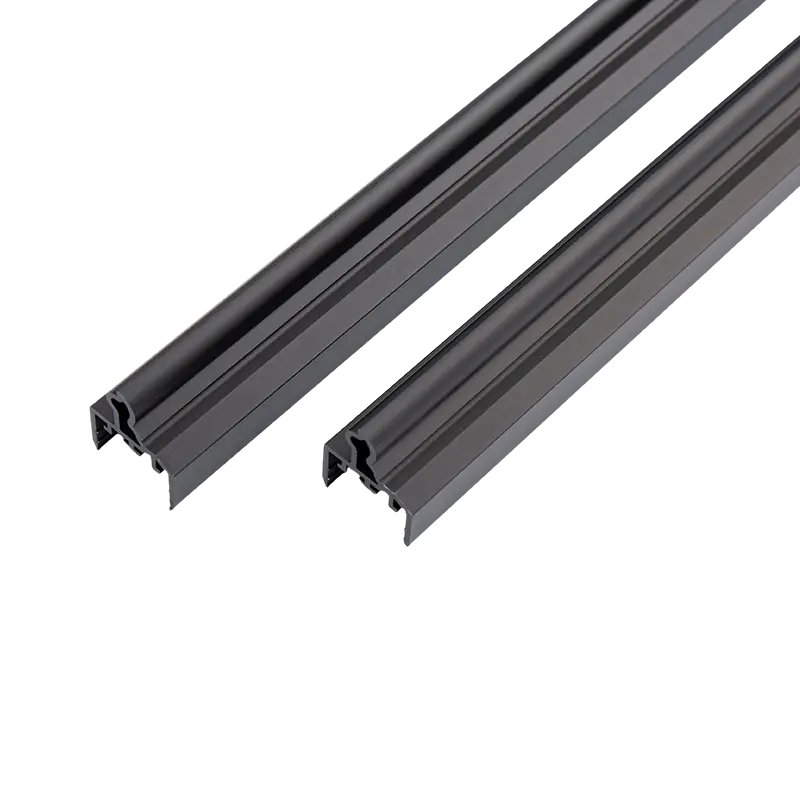
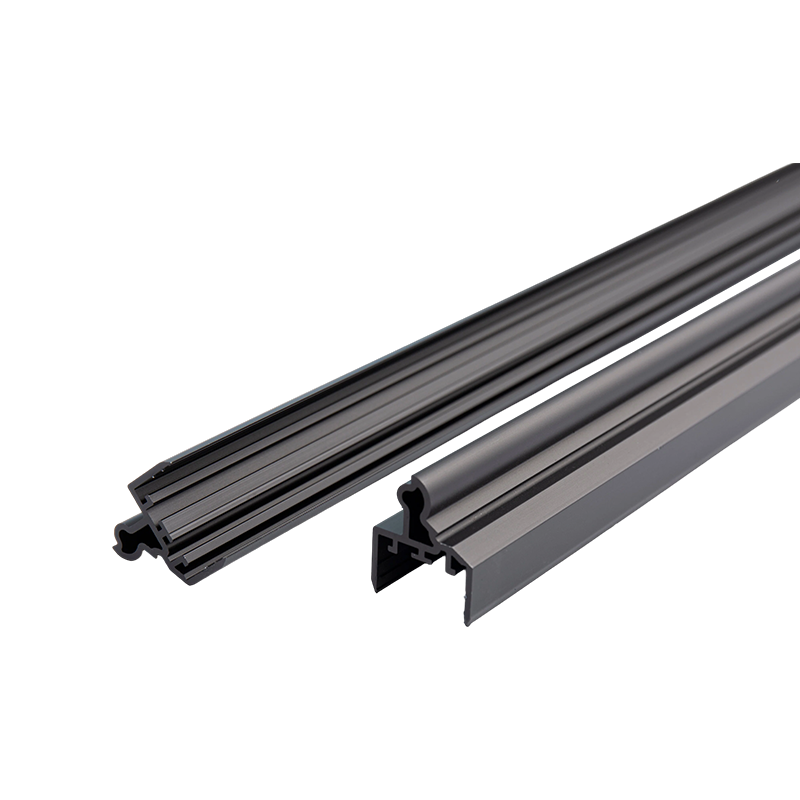
"Cấu hình khung cửa sổ" hiếm khi có một hình dạng duy nhất. Cửa sổ mở hoặc cửa sổ trượt sử dụng sáu đến mười chi tiết ép đùn phải khớp với nhau: khung bên ngoài, khung cửa, song cửa và thanh ngang, hạt kính, bệ cửa có rãnh thoát nước và thường là rãnh chắn. Một hệ thống bị hỏng do nhiệt bổ sung thêm hai nửa nhôm được nối với nhau bằng một dải polyamit.
Bản vẽ quan trọng hơn lớp hợp kim ở giai đoạn này. Cổng vít, phần gia cố bản lề và vùng uốn góc cần tường dày 1,8 mm đến 2,0 mm; các mặt khung nhìn thấy được thường có kích thước từ 1,2 mm đến 1,4 mm. Khuôn lấp đầy cả hai mặt không đồng đều thể hiện sự biến đổi ở phần mỏng trước tiên, dưới dạng dấu chìm trên mặt hoặc như cổng vít bị bong ra trong quá trình lắp ráp.
Buồng rỗng là hạn chế thứ hai. Hầu hết các khung đều chạy qua lỗ cửa sổ hoặc khuôn cầu, đi ra bằng đường hàn và có dải dung sai rộng hơn một chút so với hình dạng đặc. Việc thiết kế lại một bộ phận không nhìn thấy được thành dạng đặc hoặc nửa rỗng giúp đơn giản hóa khuôn và thường giảm giá mỗi mét.
Hợp kim và Nhiệt độ: Hai lựa chọn quyết định mọi thứ khác
6063-T5 bao phủ hầu hết các khung cửa sổ kiến trúc vì những lý do thực tế: nó đùn nhanh, anod hóa đồng đều và mang lại độ bền kéo khoảng 150 đến 190 MPa với độ giãn dài khoảng 8 phần trăm, đủ để khung giữ kính, chịu tải trọng gió và tồn tại sau các chu kỳ mở lặp đi lặp lại mà không bị nứt ở khớp góc.
- 6063-T5: mặc định cho cửa sổ thương mại và dân dụng được anod hóa và sơn tĩnh điện.
- 6060-T5: phổ biến trong thông số kỹ thuật của Châu Âu, độ bền thấp hơn một chút và bề mặt được anod hóa tốt hơn một chút.
- 6005A-T6: cường độ cao hơn cho các nhịp rộng và hệ thống thương mại nặng, ép đùn chậm hơn.
- 6061-T6: độ bền kéo khoảng 310 MPa, được sử dụng cho các kết cấu kết cấu và các công việc có gió lớn, nhưng nó được anod hóa kém đồng đều hơn và thường bị sơn.
Temper xứng đáng được quan tâm như nhau. T5 được làm mát bằng không khí tại máy ép; T6 được làm nguội bằng nước để có độ bền cao hơn. Việc làm nguội bằng nước làm biến dạng các cấu hình cửa sổ mỏng, không đối xứng nhiều hơn, do đó khung T6 thường cần được làm thẳng và có thể chịu nhiều ứng suất dư hơn. Trừ khi tải yêu cầu T6, T5 thường có biên dạng thẳng hơn với mức giá thấp hơn.
Kiểm soát quy trình giới hạn những gì có thể đạt được. Chất lượng phôi, nhiệt độ phôi, tốc độ đùn và quá trình dập tắt tất cả đều tương tác với nhau, và một nhà cung cấp chạy khuôn cửa sổ nhanh để cắt giảm chi phí sẽ thể hiện điều đó dưới dạng độ lệch chiều dọc theo chiều dài 6 m. Nền tảng về cách lựa chọn hợp kim và quy trình định hình biên dạng hoàn thiện được đề cập trong hướng dẫn này để quá trình ép đùn nhôm và lựa chọn hợp kim .
 Hồ sơ đùn nhôm: Hình dạng tiêu chuẩn và tùy chỉnh Xem xét các tùy chọn hợp kim, cấu hình tiêu chuẩn và tùy chỉnh, độ hoàn thiện bề mặt và dịch vụ gia công, với các tiêu chuẩn khu vực được lưu ý để chỉ định đơn đặt hàng. Xem sản phẩm →
Độ dày của tường, dung sai và các tiêu chuẩn đằng sau chúng
Ba tiêu chuẩn khu vực bao gồm hầu hết các đơn đặt hàng: GB/T 5237.1, EN 755-9 và ASTM B221. Họ đồng ý về các yêu cầu chung và khác nhau về chi tiết, vì vậy hãy nêu tiêu chuẩn và phiên bản trên đơn đặt hàng thay vì để nhà cung cấp tự quyết định.
Dự kiến khoảng ±0,3 đến ±0,5 mm trên kích thước tổng thể 50 đến 60 mm và ±0,10 đến ±0,15 mm trên tường 1,4 mm. Vòng xoắn thu hút ít sự chú ý hơn mức đáng có: một biên dạng có kích thước hoàn hảo nhưng bị xoắn 1 mm trên mét sẽ chống lại mọi mối nối góc trên dây chuyền lắp ráp.
- Kích thước tổng thể và độ dày thành tại ba điểm dọc theo toàn bộ chiều dài
- Độ xoắn, cung và độ cong được đo trên một tấm phẳng
- Chiều dài cắt và góc cắt trên mẫu miếng giảm nhẹ
- Độ sâu cổng vít, đường kính lỗ thí điểm và độ phù hợp của phần cứng
- Độ dày lớp phủ trên bề mặt nhìn thấy được và chất lượng hoàn thiện bên trong các góc và khe thoát nước
Yêu cầu báo cáo kiểm tra bài viết đầu tiên dựa trên bản vẽ thay vì giấy chứng nhận chung. Các lô được anod hóa và tráng phủ cũng có màu sắc khác nhau, vì vậy hãy ký tên vào chip màu vật lý và lưu nó vào hồ sơ.
Hệ thống hoàn thiện bề mặt: Lớp phủ phù hợp với khí hậu
Phần hoàn thiện quyết định giao diện của cửa sổ vào năm thứ nhất và năm thứ mười lăm, và đó là phần đặc tả thường được rút gọn thành một từ. Độ dày, thành phần hóa học của nhựa và tiền xử lý đều thay đổi hiệu suất và sự khác biệt chỉ xuất hiện sau một vài mùa hè tiếp xúc với tia cực tím.
| Kết thúc | Xây dựng điển hình | Vẻ ngoài và độ bền | Phù hợp nhất với |
|---|---|---|---|
| Anodizing rõ ràng hoặc đồng | 10 đến 25 micromet (AA15 đến AA25) | Bề mặt kim loại, cứng; màu sắc ổn định nhưng có thể nhìn thấy sự thay đổi hàng loạt | Cửa sổ khu dân cư và thương mại nội địa |
| Sơn bột polyester | 60 đến 80 micromet | Bất kỳ màu RAL hoặc tùy chỉnh nào, từ satin đến mờ, độ bền cơ học tốt | Cửa sổ chung cư |
| Bột siêu bền hoặc PVDF | 60 đến 80 micromet powder; 23 to 27 micrometers PVDF | Hiệu suất phun tia cực tím và muối tốt nhất, loại AAMA 2605 | Vị trí ven biển, mặt tiền nhà cao tầng, nắng gắt |
| Thăng hoa hạt gỗ | Lớp nền cộng với lớp chuyển | Vẻ ngoài ấm áp của gỗ mà không cần bảo dưỡng gỗ thật | Cải tạo, nội thất, đồ mộc phù hợp |
Hai quy tắc tuân theo. Làm cho lớp phủ phù hợp với mức độ tiếp xúc thay vì mức ngân sách: bột polyester 60 micromet trên mặt tiền bên bờ biển sẽ bị vón cục rất lâu trước khi lớp phủ PVDF bị hỏng, mặc dù cả hai đều trông giống hệt nhau trên bảng mẫu. Sau đó, hãy xác minh quá trình xử lý trước vì lớp phủ chuyển đổi giúp lớp hoàn thiện bám dính sẽ không nhìn thấy được trong biên dạng được giao.
 Nhôm ép đùn Anodized cho các ứng dụng kiến trúc và công nghiệp Nhôm ép đùn anod hóa với các lớp oxit AA10–AA25, tùy chọn màu sắc, chế tạo CNC và lớp hoàn thiện chống ăn mòn cho kiến trúc và công nghiệp. Xem sản phẩm →
Phá vỡ nhiệt, ngưng tụ và tuân thủ năng lượng
Nhôm dẫn nhiệt ở mức khoảng 200 W/m·K, đây chính xác là điều mà khung cửa sổ ở vùng khí hậu lạnh không nên làm. Một khung nhôm nguyên khối có công suất gần 5,8 W/m2K và con số đó biểu hiện dưới dạng ngưng tụ trên bề mặt bên trong và dưới dạng hóa đơn sưởi ấm.
Một khe hở nhiệt ngăn cách hai nửa bên trong và bên ngoài bằng dải polyamit được gia cố bằng sợi thủy tinh, thường là PA66GF25 và rộng từ 14 mm đến 34 mm. Sau đó, khung hoàn thiện sẽ có công suất khoảng từ 1,8 đến 2,8 W/m2K, tùy thuộc vào số lượng buồng, chiều rộng dải và lớp kính mà nó mang theo.
Hai chi tiết thu hút người mua. Dải này phải được khóa cơ học và được uốn bằng lực có kiểm soát, và EN 14024 là thử nghiệm chứng minh sự liên kết; uốn quá mức sẽ làm biến dạng polyamit và tạo ra đường lạnh, trong khi uốn quá mức sẽ xuất hiện vào mùa đông dưới dạng đường ngưng tụ. Sự tuân thủ cũng được đánh giá trên toàn bộ cửa sổ, vì vậy hãy yêu cầu giá trị U được tính toán hoặc kiểm tra cho toàn bộ hệ thống.
Các dự án ven biển, tia cực tím cao và hạt gỗ
Phun muối phân tách các lớp sơn mạnh hơn so với màu hoặc độ bóng. Bột AAMA 2604 được kiểm nghiệm khoảng 1.500 giờ; Các hệ thống AAMA 2605, bao gồm PVDF, đạt khoảng 4.000 giờ. Đối với một dự án ven biển, khoảng cách đó là sự khác biệt giữa yêu cầu bảo hành vào năm thứ sáu và không có yêu cầu nào cả.
Các dự án nội địa có nhiều tự do hơn về hình thức. Lớp hoàn thiện vân gỗ mang lại vẻ ngoài như gỗ mà không bị chà nhám, nhuộm màu và mục nát như gỗ thật, đó là lý do tại sao chúng xuất hiện thường xuyên trong các công trình cải tạo và nội thất phải phù hợp với đồ mộc hiện có. Quá trình này chuyển một mẫu lên nền bột đã được xử lý, do đó khả năng chống mài mòn phụ thuộc vào lớp nền cũng như hạt. Chi tiết hơn về cách thức nắm giữ này có trong bài viết này trên ép đùn nhôm hoàn thiện gỗ .
 Hồ sơ ép đùn nhôm sơn tĩnh điện tùy chỉnh của Yindu Khám phá các sản phẩm ép đùn nhôm sơn tĩnh điện RAL, PANTONE hoặc tùy chỉnh với lớp hoàn thiện mịn, cát hoặc kim loại cho cửa sổ, đồ nội thất, hệ thống chiếu sáng và các bộ phận công nghiệp. Xem sản phẩm →
Các bước chế tạo làm tăng chi phí
Từ phôi đến khung đóng gói, biên dạng này trải qua quá trình ép đùn, kéo căng, cắt, lão hóa nhân tạo, hoàn thiện và thường là gia công. Mỗi bước đều tốn thêm chi phí và mỗi bước có thể phải làm lại nếu bước trước đó bị sai.
Gia công là nơi mà cấu hình cửa sổ không còn đơn giản nữa. Các khe thoát nước, túi bản lề, trùm vít, rãnh chống chịu thời tiết và các vết cắt ở đầu máy nghiền cho các thanh ở góc đều có dung sai riêng. Khe lệch tâm 0,3 mm chỉ là vô hại và là vấn đề khi nó xếp chồng lên vị trí khoan trên khuôn lắp ráp. Các nhà cung cấp gia công trong cùng một nhà máy khi họ ép đùn có thể sửa bản vẽ sớm; những người ký hợp đồng phụ thường không thể.
Bao bì thất bại nặng nề. Các cấu hình được sơn tĩnh điện cần màng bong ra sạch sẽ sau nhiều tháng bảo quản, các cấu hình được anot hóa cần được đan xen để chống trầy xước khi vận chuyển và các bó 6 m cần được hỗ trợ thích hợp để chúng không bị cong bên trong thùng chứa.
Những gì cần khóa trước khi đặt hàng
- Quyền sở hữu khuôn và liệu khuôn có độc quyền với hồ sơ của bạn hay không
- Số lượng đặt hàng tối thiểu cho mỗi hồ sơ và mỗi lô màu, vì quá trình anodizing và phủ được tính theo tải giá
- Các chip màu đã ký được giữ lại cho mỗi lần hoàn thiện và mỗi đợt
- Kế hoạch lấy mẫu: bài viết đầu tiên cộng với kiểm tra kích thước ở tần suất đã nêu
- Tài liệu kiểm tra thành phần hợp kim, độ cứng, độ dày lớp phủ và phun muối
- Đặc điểm kỹ thuật đóng gói và bảo vệ lưu trữ
- Phân chia thời gian thực hiện giữa chế tạo khuôn, thường là từ hai đến bốn tuần, và sản xuất và hoàn thiện, thường là từ ba đến năm tuần
Kết hợp các thông số kỹ thuật
Báo giá có vẻ rẻ hơn 22% thường khác nhau ở một trong bốn điểm: thành nhẹ hơn ở các cổng vít, lớp phủ mỏng hơn, cấp hợp kim thấp hơn hoặc khả năng chịu xoắn lỏng hơn. Không ai trong số họ xuất hiện trong một bức ảnh của một mẫu.
Viết thông số kỹ thuật xung quanh cửa sổ thay vì hồ sơ: hợp kim và nhiệt độ, độ dày thành ở từng vùng chức năng, cấp tiêu chuẩn và dung sai, hệ thống hoàn thiện với cấp kiểm tra và độ dày xây dựng cũng như các yêu cầu chế tạo và đóng gói. Sau đó cầm mẫu sản phẩm đầu tiên trên tay trước khi khuôn đi vào sản xuất. Cuộc trò chuyện đó mất một buổi chiều. Quá trình bắt đầu khi đạt đến độ cao 6.000 mét và găng tay không đóng lại sẽ mất nhiều thời gian hơn.
Bài trước
Nhôm ép đùn Anodized: Loại, Cấp độ dày và Lựa chọn Hợp kim
Bài tiếp theo
Hướng dẫn sử dụng vật liệu khung cửa sổ nhôm: Hợp kim, độ dày của tường, lớp hoàn thiện và khả năng cách nhiệt
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

