

Nhôm ép đùn Anodized: Loại, Cấp độ dày và Lựa chọn Hợp kim
Hai lần ép đùn để lại cùng một khuôn trong cùng một ca. Một chiếc trở về từ dây chuyền anodizing với tông màu sâm panh đều; mặt kia trở lại màu trắng đục ở một mặt và sẫm màu hơn dọc theo đường hàn. Bộ anodizer thường nhận trách nhiệm nhưng nguyên nhân thường nằm ở phía trên: tính chất hóa học của hợp kim, tốc độ tôi, tình trạng khuôn hoặc cách các cấu hình được đặt trên giá đỡ.
Câu trả lời ngắn gọn đầu tiên: ép đùn nhôm anodized không được phủ kim loại. Anodizing chuyển đổi lớp vỏ bên ngoài của cấu hình thành lớp oxit nhôm được tạo ra từ chính nhôm, đó là lý do tại sao lớp hoàn thiện chống sứt mẻ, giữ màu ở ngoài trời và có thể được nhuộm, bịt kín hoặc làm cứng để mài mòn. Việc giữ kết quả đó ổn định qua các đợt phụ thuộc vào các quyết định được đưa ra từ lâu trước khi giá đỡ vào bể.
Anodizing làm gì với một hồ sơ ép đùn
Bên trong bể, khối đùn trở thành cực dương trong chất điện phân axit loãng. Dòng điện một chiều đẩy oxy lên bề mặt, nơi nó liên kết với nhôm để tạo thành oxit nhôm. Lớp này phát triển thành kim loại cũng như hướng ra ngoài so với bề mặt ban đầu, do đó, mặt cắt hoàn thiện có kích thước lớn hơn mặt cắt thô bằng một phần độ dày lớp phủ trên mỗi mặt. Lớp phủ 20 micron có thể thêm khoảng 8 đến 10 micron mỗi bên, đủ để đáp ứng nhu cầu ép hoặc khớp trượt.
Hai chi tiết cấu trúc thúc đẩy mọi thứ khác. Oxit được hình thành là xốp và những lỗ chân lông cực nhỏ đó chấp nhận thuốc nhuộm hữu cơ để tạo ra màu sâm panh, đồng, đen hoặc màu tùy chỉnh. Các lỗ chân lông sau đó phải được đóng lại. Niêm phong trong nước khử ion nóng, niken axetat hoặc hệ thống niken-florua lạnh sẽ khóa thuốc nhuộm và khôi phục hiệu suất ăn mòn. Độ kín kém xuất hiện sau đó: hồ sơ đã vượt qua quá trình kiểm tra phun muối trong phòng thí nghiệm có thể bị đổi màu trong một mùa ở ngoài trời.
Tại sao hồ sơ Anodized tồn tại lâu hơn lớp phủ ứng dụng
- Khả năng chống ăn mòn: lớp oxit được bịt kín đúng cách sẽ ổn định về mặt hóa học và các cấu hình 6063 và 6061 được anod hóa thường xuyên vượt qua hàng trăm giờ thử nghiệm phun muối trung tính.
- Tác động và mài mòn: lớp oxit cứng hơn lớp nhôm bên dưới và gắn liền với bề mặt nên không thể bong tróc hoặc bong tróc ở các cạnh bị móp như màng sơn.
- Độ ổn định màu sắc: lớp hoàn thiện là chất vô cơ và không tạo phấn dưới tác động của tia cực tím như nhiều lớp phủ hữu cơ khác.
- Bề mặt điện môi: lớp anốt không dẫn điện, phù hợp với vỏ ổ cắm và các cấu hình điện khác nơi bề mặt phải cách ly.
- Bảo trì: xà phòng nhẹ, nước ấm và vải mềm phục hồi bề mặt. Không tẩy lông và không chạm vào.
Hai sự đánh đổi thuộc về bản vẽ. Oxit anốt là một rào cản nhiệt, vì vậy tản nhiệt chỉ nên mang một lớp Loại II mỏng, thường từ 5 đến 10 micron, trừ khi bề mặt thực sự cần khả năng chống mài mòn. Anodizing cứng ở mức 40 đến 50 micron giúp tồn tại mài mòn tốt hơn nhiều nhưng tăng thêm khả năng chịu nhiệt có thể đo lường được và giảm độ bền mỏi ở các góc nhọn. Sự đánh đổi thứ hai là về kích thước: vì lớp được xây dựng trên mọi bề mặt nên các bộ phận được anot hóa cứng cần có dung sai lớn và thường bị che khuất trên các ren và lỗ khoan.
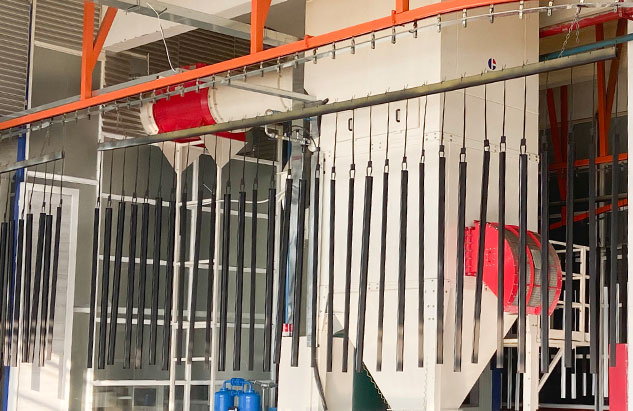 Dịch vụ Anodizing cứng cho các thành phần hợp kim nhôm Sử dụng cho các lớp oxit dày chịu mài mòn, với các tùy chọn kiểm soát quy trình, bịt kín và độ dày phù hợp với các bộ phận ô tô, hàng không vũ trụ, máy móc và dụng cụ có yêu cầu khắt khe. Xem sản phẩm →
Loại I, Loại II và Loại III: Phù hợp với chức năng nhiệm vụ
Hầu hết các thông số kỹ thuật đều tham chiếu MIL-A-8625 hoặc tiêu chuẩn tương đương và số loại cho người hoàn thiện biết nên sử dụng phạm vi chất điện phân và độ dày nào.
| chỉ định | chất điện giải | Độ dày điển hình | Độ cứng bề mặt | Nó phù hợp ở đâu |
|---|---|---|---|---|
| Loại I, axit cromic | Axit cromic | 0,0001 đến 0,0007 inch (2,5 đến 18 micron) | Thấp | Các lớp mỏng trên các bộ phận phức tạp hoặc nhạy cảm với độ mỏi, với sự thay đổi kích thước tối thiểu |
| Loại II, axit sunfuric | Axit sunfuric | 0,0002 đến 0,0010 in (5 đến 25 micron) | Trung bình | Kiến trúc, thiết bị và khả năng chống ăn mòn nói chung, và là nền tảng cho hầu hết các màu nhuộm |
| Loại III, anodize cứng | Axit sunfuric, lower temperature | 0,0005 đến 0,0045 in (13 đến 114 micron), thường là 2 triệu | Cao, khoảng 400 đến 500 HV | Bề mặt mòn, các bộ phận trượt và các bộ phận phải chống mài mòn |
Loại thêm chiều thứ hai: Loại I có nghĩa là chưa nhuộm, Loại II có nghĩa là đã nhuộm. Các dự án kiến trúc thường đi xa hơn và viết ký hiệu AA như AA-M12C22A41 vào đơn đặt hàng, xác định độ dày lớp phủ cùng với màu sắc và độ bóng thay vì để người hoàn thiện đánh giá hình thức bên ngoài.
 Hồ sơ đùn nhôm anodized với các tùy chọn màu sắc và độ dày Cung cấp các màu nhuộm trắng bạc, đen, đồng, sâm panh và thứ cấp, nhiều cấp độ dày anodizing, chế tạo và ứng dụng từ kiến trúc đến điện tử. Xem sản phẩm →
Lựa chọn hợp kim đặt màu trước khi nhuộm
Anodizing khuếch đại bất cứ thứ gì có trong hợp kim. Đồng, sắt, silicon và mangan đều ảnh hưởng đến tông màu của oxit, do đó, hai cấu hình trông giống hệt nhau trên máy ép có thể hoàn thiện hai sắc thái khác nhau.
- 6063 là hợp kim ép đùn đặc biệt và xử lý anodizing lưu huỳnh trong hoặc nhuộm một cách sạch sẽ.
- 6463 giữ hàm lượng sắt và silicon ở mức thấp nên nó được anod hóa sáng hơn là màu xám, đó là lý do tại sao nó dùng để trang trí và làm các hạt thiết bị.
- 6061 mạnh hơn và gia công tốt hơn, nhưng các thành phần hợp kim của nó đẩy lớp phủ về phía màu xám ấm hơn, hạn chế khả năng phối màu.
- Hợp kim 7xxx sẽ anod hóa nhưng nhìn chung có màu tối, và hợp kim 2xxx có hàm lượng đồng cao là những ứng cử viên kém cho công việc trang trí.
Lịch sử quá trình cũng hiển thị trong bể. Làm nguội không đồng đều, khuôn nguội hoặc nhiệt độ thoát thấp có thể để lại các vệt và đường dòng chảy không nhìn thấy được sau khi ép đùn và trở nên rõ ràng sau khi anodizing. Đó là lý do tại sao quá trình ép đùn và hướng dẫn lựa chọn hợp kim đáng đọc trước khi trích dẫn một hồ sơ mới, không phải sau khi một lô bị loại bỏ ở dây chuyền anodizing.
Giữ màu sắc và độ dày ổn định qua các lô
Tính nhất quán là kỷ luật của quy trình hơn là một lời hứa. Ba điều khiển thực hiện hầu hết công việc.
- Một mẫu vật lý chính, được bảo quản tránh ánh nắng mặt trời và tránh xa ánh sáng, được sử dụng để đánh giá mọi lần chạy dưới cùng một ánh sáng. Một gian hàng xem D65 và một cửa sổ cửa hàng sẽ không đồng ý, và gian hàng mới là yếu tố quan trọng.
- Dung sai màu bằng số, thường được viết dưới dạng giới hạn Delta E đã được thỏa thuận bằng văn bản trước khi lô hàng đầu tiên được xuất xưởng.
- Kiểm soát lô thuốc nhuộm, với hóa chất trong bể, nồng độ thuốc nhuộm, nhiệt độ và thời gian ngâm được ghi lại cho mỗi lần tải để có thể theo dõi độ lệch thay vì đoán trước.
Dấu giá cũng xứng đáng được đưa ra quyết định trước. Mọi điểm tiếp xúc đều để lại nhôm trần vì không có dòng điện chạy qua nơi giá chạm vào mặt cắt. Trên các tấm của cabin thang máy hoặc biên dạng vách tắm, những dấu hiệu đó phải được bố trí trên các mặt ẩn, mặt trong hoặc các đầu bị cắt. Việc tìm thấy dấu giá trên bề mặt có thể nhìn thấy được sau khi niêm phong sẽ tốn cả lô.
Trường hợp ép đùn Anodized thực sự có tác dụng
Cấu hình được anod hóa giành được vị trí ở bất cứ nơi nào hình thức và độ bền được đánh giá cùng nhau.
- Cấu hình trục và cabin thang máy: cabin có lưu lượng giao thông cao cần các bề mặt chịu được hóa chất tẩy rửa và tiếp xúc tay thường xuyên mà không bị trầy xước.
- Tản nhiệt: Vỏ đèn LED và thiết bị điện tử công suất sử dụng cấu hình tản nhiệt anod hóa để bảo vệ chống ăn mòn với mức phạt nhiệt được kiểm soát.
- Bộ gia nhiệt và ống chân không: nhiệt độ sử dụng cao tạo điều kiện cho lớp oxit ổn định trên lớp phủ polymer.
- Đồ dùng nhà bếp: cấu hình anodized mờ chống trầy xước và chịu được nhiệt độ cao hơn so với các lựa chọn thay thế được sơn.
- Vách tắm, giá treo khăn và ổ cắm: lớp anodizing màu bao phủ các thiết bị trong phòng tắm, đồng thời ép đùn chính xác giữ cho cấu hình ổ cắm luôn chặt chẽ về kích thước.
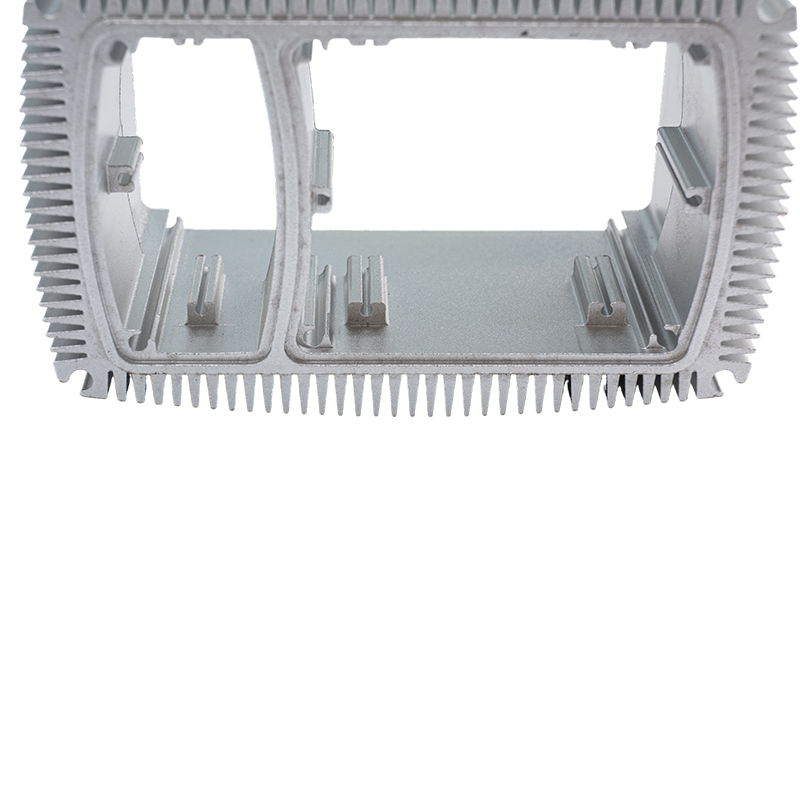 Cấu hình tản nhiệt bằng nhôm anodized có độ dẫn nhiệt cao Danh sách này trình bày cấu hình tản nhiệt bằng nhôm anod hóa để người mua thắc mắc, cùng với các phần thông số kỹ thuật, thông số và hồ sơ công ty để xem xét. Xem sản phẩm →
Danh sách kiểm tra mua sắm trước khi đơn hàng được phát hành
- Đặt tên cho hợp kim và tính khí, không chỉ là "nhôm". 6063-T5 và 6061-T6 được anod hóa thành các màu sắc và máy khác nhau.
- Nêu rõ loại, loại và phạm vi độ dày anodize theo tiêu chuẩn, ví dụ Loại II, Loại II, 0,0004 đến 0,0007 inch.
- Đính kèm bản gốc màu vật lý và giới hạn Delta E thay vì ảnh hoặc mô tả bằng văn bản.
- Quyết định trình tự gia công. Cắt hoặc gõ nhẹ sau khi anodizing sẽ làm lộ ra kim loại trần; che phủ trước khi anodizing làm tăng thêm chi phí nhưng vẫn giữ được vẻ ngoài sạch sẽ.
- Đặt phương pháp và giờ kiểm tra ăn mòn, điển hình là phun muối trung tính theo tiêu chuẩn ASTM B117.
- Đánh dấu các vị trí giá đỡ và dấu tiếp xúc tối đa có thể chấp nhận được trên các bề mặt thẩm mỹ, đồng thời cho phép tăng trưởng kích thước trên mọi bề mặt giao phối.
Một thông số kỹ thuật bao gồm sáu điểm đó sẽ gây tranh cãi, bởi vì mỗi điểm có thể được đo lường thay vì tranh cãi.
Làm sạch bề mặt Anodized mà không làm hỏng chúng
Nước rửa chén nhẹ, nước ấm và vải mềm có thể xử lý hầu hết mọi tình huống. Tránh dùng chất tẩy rửa có tính kiềm, thuốc xịt kính gốc amoniac, thuốc tẩy và miếng mài mòn, vì chất kiềm mạnh sẽ tấn công lớp oxit bịt kín và làm mờ lớp sơn hoàn thiện vĩnh viễn. Ở ngoài trời, rửa sạch muối và bụi xây dựng thay vì chà xát trên bề mặt. Hồ sơ anodized không bao giờ cần sáp và sơn lại hoàn toàn không phải là một phần của quy trình bảo trì.
Nhôm ép đùn anodized hoạt động tốt nhất khi lớp hoàn thiện được xác định theo yêu cầu kỹ thuật chứ không phải là mẫu màu. Hợp kim, loại, độ dày, niêm phong và giá đỡ đều để lại dấu vân tay trên phần cuối cùng và mỗi dấu vân tay có thể được ghi vào bản vẽ trước khi bắt đầu sản xuất.
Yindu Aluminium đã ép đùn và hoàn thiện các cấu hình nhôm tại Nanxun, Chiết Giang từ năm 1985, tiến hành anodizing, anodizing cứng, sơn tĩnh điện, phủ PVDF và gia công CNC dưới một mái nhà với công suất khoảng 10.000 tấn profile mỗi năm. Nếu bản vẽ đã yêu cầu một lớp hợp kim và anodize cụ thể, bước tiếp theo là xác nhận lộ trình ép đùn và hoàn thiện, và phạm vi hồ sơ nhôm của chúng tôi liệt kê các hình dạng tiêu chuẩn mà chúng tôi sản xuất nội bộ cho thang máy, máy sưởi, đồ dùng nhà bếp và phụ kiện phòng tắm.
Bài trước
Không có bài viết trước
Bài tiếp theo
Cấu hình khung cửa sổ nhôm: Hướng dẫn về hợp kim, độ hoàn thiện và dung sai cho người mua
Địa chỉ
Số 18, Khu công nghiệp, làng Yanghua, thị trấn Nanxun, huyện Nanxun, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Trình đơn nhanh
Theo dõi bản tin
Bản quyền© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Các nhà sản xuất ép đùn nhôm tùy chỉnh

